Caso de estudio: aplicando CMMI y DMM a la empresa FerZur S.A.C.
Evaluación de la madurez operacional, duplicidad de datos y reingeniería del flujo de valor aplicada a la empresa FerZur S.A.C.
1. Introducción
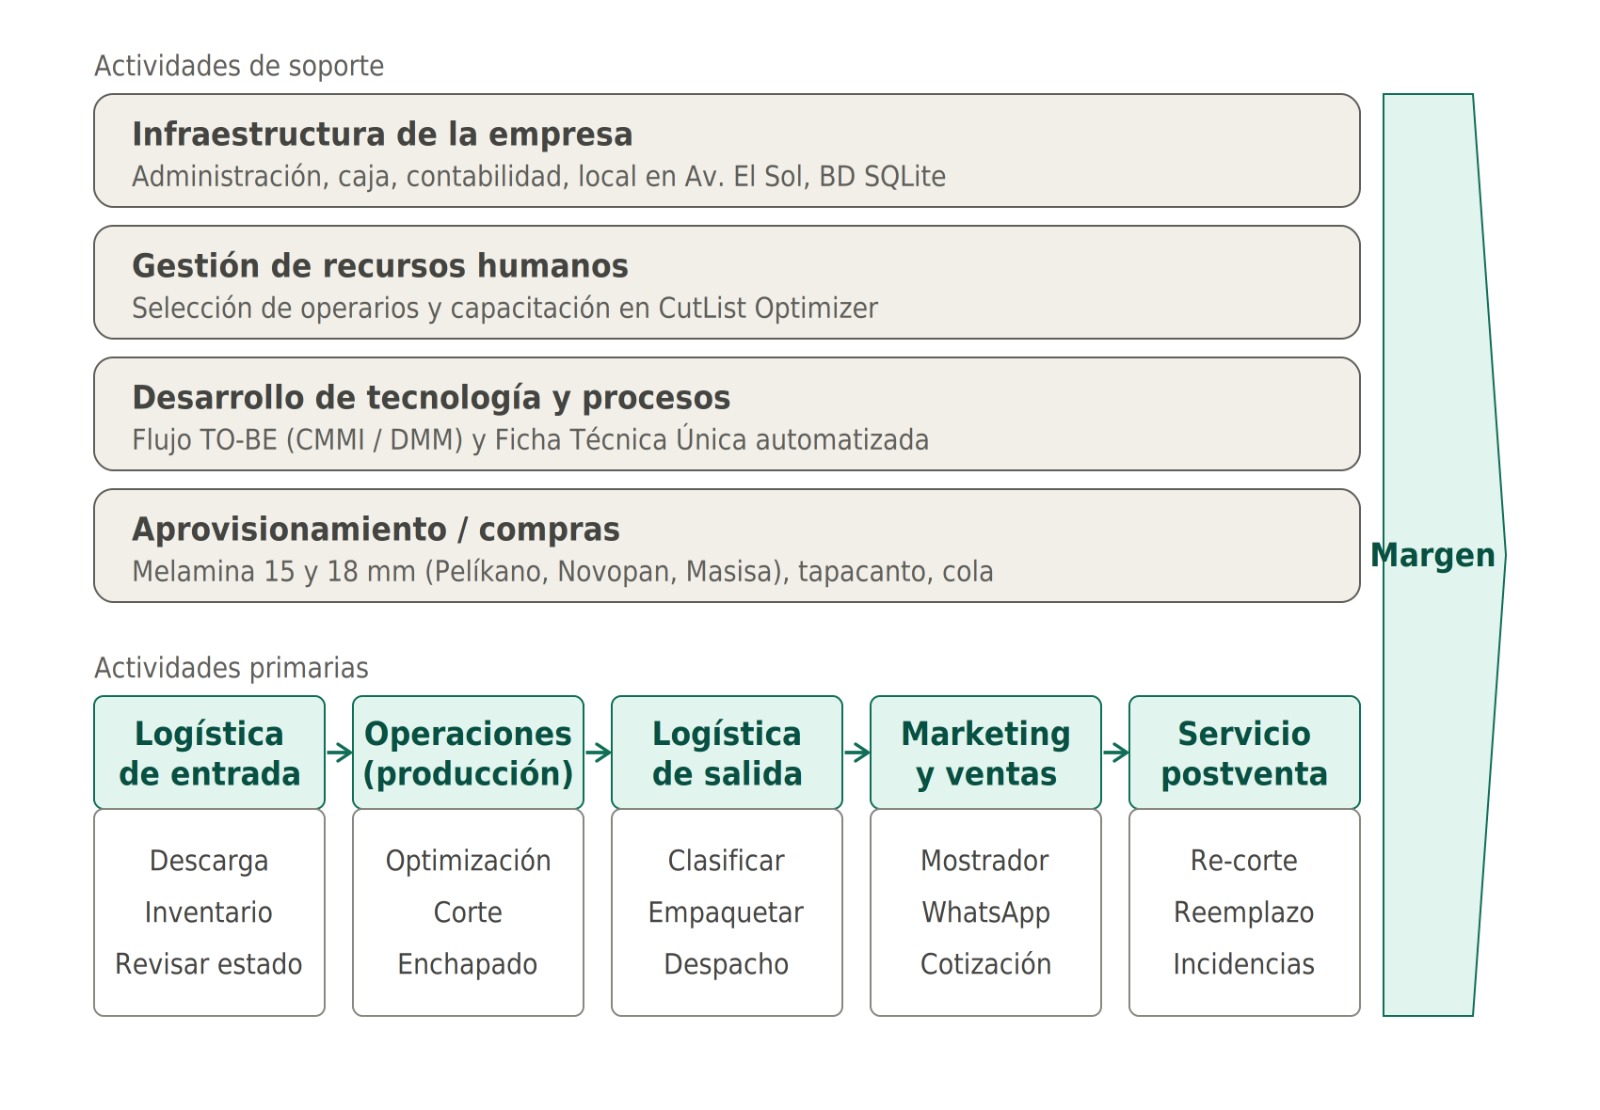
Las empresas dedicadas a la comercialización y corte de melamina requieren coordinar diferentes actividades para atender correctamente los pedidos de sus clientes. Estas actividades comprenden la recepción del pedido, verificación de materiales, registro de información, planificación de cortes, producción, control de calidad y entrega.
En el presente trabajo se analiza el proceso de gestión de pedidos de una empresa dedicada a la venta de melamina y a la realización de cortes personalizados. Se presenta el estado actual del proceso mediante un modelo As-Is, identificando las principales dificultades que se presentan durante su ejecución. Posteriormente, se plantea un modelo To-Be, orientado a mejorar la gestión de la información y la trazabilidad de los pedidos.
2. Descripción de la empresa
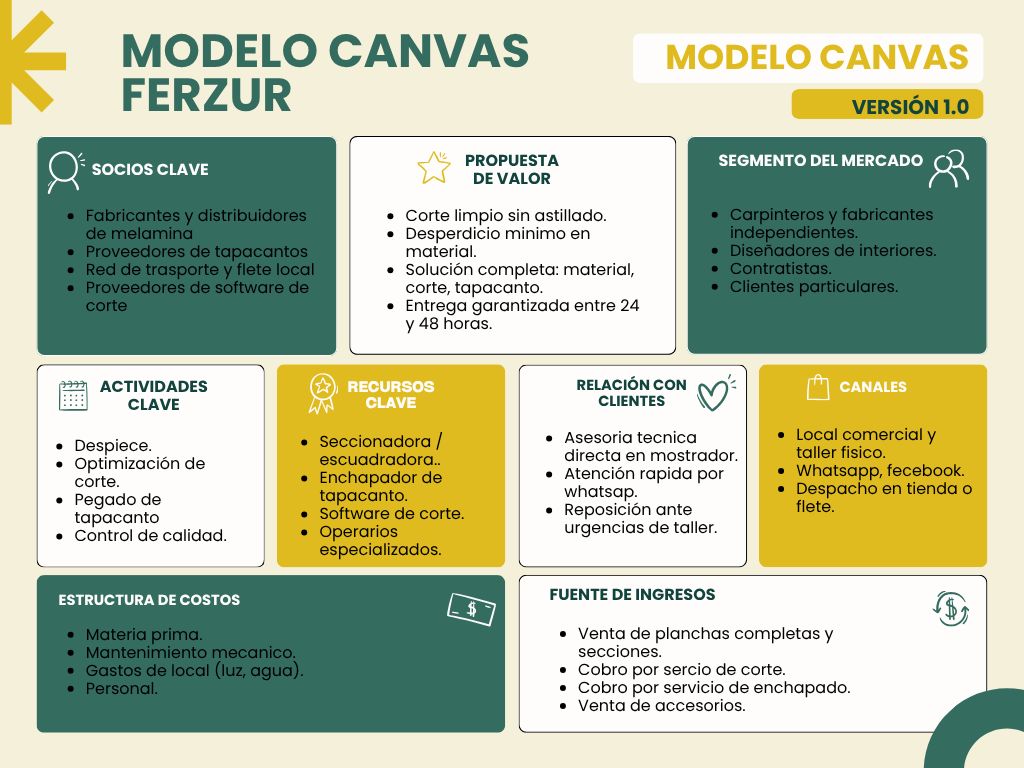
FerZur S.A.C. es una empresa dedicada a la comercialización de planchas de melamina y a la prestación de servicios de corte personalizado. La empresa atiende principalmente a clientes que requieren planchas completas de melamina o piezas cortadas de acuerdo con medidas específicas para la fabricación de muebles.
Entre los principales servicios ofrecidos se encuentran:
- Venta de planchas de melamina en diversas texturas y espesores (15 mm, 18 mm).
- Corte de piezas según medidas solicitadas.
- Corte personalizado para proyectos de mobiliario a medida.
- Optimización de la distribución de cortes en planchas.
- Colocación y enchapado de tapacantos (delgado y grueso).
- Preparación, empaquetado y entrega de pedidos.
Para realizar la planificación de los cortes, la empresa utiliza un software especializado de optimización de materiales. En el escenario analizado se considera el uso de CutList Optimizer, que permite generar una distribución de las piezas sobre las planchas disponibles.
La empresa cuenta con personal encargado de ventas, almacén, producción y caja. La información de los pedidos se administra actualmente mediante un sistema instalado en una computadora principal, cuya base de datos utiliza SQLite como sistema de almacenamiento local.
3. Proceso 1: Gestión de pedido (situación actual)
| N.º | Actividad | Responsable | |
|---|---|---|---|
| 1 | Recepción del pedido: el cliente entrega la lista de piezas y medidas en tienda o por WhatsApp. | Mostrador | No hay formato estándar de solicitud. |
| 2 | Optimización y cotización: se ingresan las medidas en CutList Optimizer, que calcula tableros, metros de tapacanto y el importe. | Mostrador | La cotización queda solo en la herramienta externa. |
| 3 | Derivación a Caja: se informa el monto y se dirige al cliente a la ventanilla. | Mostrador | Sin documento de cotización formal. |
| 4 | Atención en Caja: se recibe al cliente para el cobro. | Dueño | Todo depende de una sola persona. |
| 5 | Pago y verificación: en efectivo se cuenta manualmente. En Yape, Plin o transferencia se revisa el celular o la app bancaria personal. | Dueño | No hay conciliación ni control cruzado. |
| 6 | Autorización informal del pago: boleta, ticket sellado manual o aviso verbal a mostrador. | Dueño | No hay evidencia estandarizada de pago. |
| 7 | Registro en sistema local: se ingresan los datos en el sistema con SQLite en la PC principal. | Mostrador | El registro ocurre después del pago, con riesgo de omisión. |
| 8 | Impresión del plano de corte y la lista de despiece. | Mostrador | El plano vive en papel. |
| 9 | Traslado físico de la orden al taller: se entrega en mano o en la bandeja, avisando de palabra que ya está cancelado. | Mostrador | Comunicación verbal, sin trazabilidad. |
| 10 | Corte y enchapado: el operario corta guiándose por el plano y tacha con lápiz lo terminado. | Operario | Avance registrado solo en papel. |
| 11 | Gestión de modificaciones: mostrador va al taller a retirar la hoja anterior. | Mostrador / Operario | Riesgo de cortar con medidas desactualizadas. |
| 12 | Tratamiento de defectos: el operario busca un retazo en el piso y repite la pieza. | Operario | No se registra la merma ni su causa. |
| 13 | Empaque sin rotulado: las piezas se agrupan en la zona de acopio. | Operario | Riesgo de mezclar pedidos. |
| 14 | Consulta verbal del estado: mostrador camina al taller a preguntar. | Mostrador / Operario | No hay visibilidad del estado en el sistema. |
| 15 | Aviso de retiro: el operario confirma de palabra y mostrador avisa al cliente. | Mostrador | Notificación manual. |
| 16 | Despacho y entrega: se entregan los paquetes y retazos útiles, sin acta de conformidad. | Operario / Mostrador | Sin evidencia ante reclamos. |
Flujo de Gestión de pedido · FerZur S.A.C.
Ver desglose de actividades y carriles▼
1. Mostrador: Recibe pedido del cliente (tienda o WhatsApp) sin formato estándar.
2. Mostrador: Ingresa medidas en CutList para cotizar; resultado queda en herramienta externa.
3. Mostrador: Deriva al cliente a Caja de forma verbal.
4. Dueño: Atiende al cliente en caja.
5. Dueño: Verifica pago (efectivo, Yape, Plin) sin conciliación.
6. Dueño: Autoriza el pago de forma verbal o con ticket sellado manual.
7. Mostrador: Registra en SQLite después del pago; riesgo de omisión.
8. Mostrador: Imprime plano de corte y lista de despiece en papel.
9. Mostrador: Traslada la orden al taller en mano; avisa de palabra.
10. Operario: Corta guiándose por el plano; tacha con lápiz lo terminado.
11. Modificación: Si hay cambio, mostrador retira la hoja anterior del taller.
12. Operario: Trata defectos buscando un retazo del piso; merma no registrada.
13. Operario: Empaca sin rotulado en zona de acopio; riesgo de mezcla.
14. Mostrador: Consulta verbalmente el estado caminando al taller.
15. Mostrador: Avisa al cliente que puede retirar.
16. Operario: Despacha sin acta de conformidad.
4. Proceso 2: Gestión de inventario
Como el sistema SQLite solo registra el pedido y CutList Optimizer solo calcula tableros, el inventario se maneja de forma empírica, a ojo y basado en la experiencia del dueño.
| N.º | Actividad | Responsable | |
|---|---|---|---|
| 1 | Detección de necesidad de reposición: se nota que "ya queda poco" al ver el almacén o cuando un pedido no se puede atender. | Dueño / Operario | No hay stock mínimo ni punto de reorden. Es reactivo. |
| 2 | Solicitud al proveedor: el dueño llama o escribe por WhatsApp al proveedor con cantidades estimadas de memoria. | Dueño | No hay orden de compra formal ni comparación de proveedores. |
| 3 | Recepción de mercadería: llegan tableros y rollos de tapacanto y se reciben con la guía del proveedor. | Dueño / Operario | No hay verificación sistemática de cantidad, medidas, colores ni daños. |
| 4 | Almacenamiento: los tableros se apilan donde haya espacio. | Operario | Sin ubicaciones definidas ni identificación por material, color o espesor. |
| 5 | Consumo para pedidos: el operario toma tableros y tapacanto según el plano de corte. | Operario | No hay vale de salida ni descargo en el sistema, así que el consumo real se pierde. |
| 6 | Gestión de retazos: los sobrantes quedan en el piso o en un rincón y se reutilizan si el operario los recuerda. | Operario | No se miden, catalogan ni valorizan. Parte se pierde. |
| 7 | Registro de mermas: no se hace; las piezas repetidas por error salen del stock sin dejar rastro. | Operario | La causa del fallo no se conoce, así que no se puede mejorar. |
| 8 | Control de existencias: conteo visual y ocasional, sin periodicidad. | Dueño | No hay inventario físico contra sistema. |
| 9 | Detección de faltantes o diferencias: el problema se descubre cuando falta material en pleno pedido. | Operario / Dueño | Hay retrasos y compras urgentes más caras. |
| 10 | Compra de emergencia: el dueño compra a otro proveedor o a precio de tienda para cumplir al cliente. | Dueño | Se pierde margen y no se registra el sobrecosto. |
Flujo de Gestión de inventario · FerZur S.A.C.
Ver desglose de actividades y carriles▼
1. Dueño / Operario: Detecta necesidad de reposición al ver que "ya queda poco".
2. Dueño: Llama o escribe al proveedor con cantidades de memoria.
3. Dueño / Operario: Recibe mercadería con guía del proveedor, sin verificación sistemática.
4. Operario: Apila tableros donde haya espacio, sin identificación.
5. Operario: Toma material según plano, sin vale de salida.
6. Operario: Deja retazos en el piso; se reutilizan si se recuerdan.
7. Operario: No registra mermas; piezas repetidas salen del stock sin rastro.
8. Dueño: Hace conteo visual y ocasional sin periodicidad.
9. Operario: Descubre faltante en pleno pedido, generando retrasos.
10. Dueño: Compra de emergencia a mayor precio; sobrecosto no registrado.
5. Resumen de debilidades
- Dependencia de personas clave: el dueño controla pago, compras y existencias, y el conocimiento no está documentado.
- Sin trazabilidad: no se sabe qué material se usó en cada pedido, ni cuánto se desperdició.
- Sistemas desconectados: CutList Optimizer, el SQLite local y el papel no se integran.
- Control manual y verbal: estados, modificaciones y avisos dependen de que alguien camine al taller.
- Sin evidencia de conformidad: no hay acta de entrega ni registro de reclamos.
- Pedido e inventario desvinculados: vender un pedido no descuenta tableros ni tapacanto.
6. Análisis — Proceso 1: Gestión de pedido
6.1 Problemas detectados en el proceso actual (As-Is)
1.1 Punto único de falla y dependencia personalista en Caja
La validación de ingresos depende de la presencia física del dueño y de la revisión visual en su teléfono personal. Si se ausenta, atiende otra tarea o demora en abrir su aplicación bancaria, la cadena se detiene. El dato del abono (número de operación, cuenta, hora) no queda en la base de datos SQLite, solo en una constatación mental y privada.
1.2 Autorización desconectada e informal hacia el taller
La confirmación del pago no viaja de forma digital a producción. Se comunica con un sello manual, un ticket engrapado o un aviso verbal («ya pagó, corta»).
1.3 Ruptura digital por soporte en papel
Aunque mostrador calcula en CutList Optimizer, el plano viaja impreso al taller. Una vez que la hoja sale de mostrador, el sistema pierde el control: no hay seguimiento del estado de corte ni de los tiempos de ciclo. El avance queda solo en el lápiz del operario.
1.4 Vulnerabilidad ante cambios de medidas
Si el cliente modifica una pieza tras pagar, nada bloquea el trabajo en taller. Evitar mermas depende de que alguien camine a retirar la hoja antes de que el operario corte con medidas obsoletas.
1.5 Opacidad del avance
Mostrador no ve el estado del pedido. Para informar al cliente debe ir al taller a preguntar de palabra, y el aviso de retiro también es manual.
1.6 Manejo informal de mermas y calidad
Las piezas astilladas o mal cortadas se reponen con retazos del piso, sin registrar causa (error de máquina, defecto del tablero o descalibración) ni costo del desperdicio.
1.7 Empaque y entrega sin evidencia
Las piezas se agrupan sin rotulado, con riesgo de mezclar pedidos, y la entrega concluye sin acta de conformidad, lo que deja a la empresa sin respaldo ante reclamos.
6.2 Nivel de capacidad
En el Nivel 1 los procesos son ad-hoc, informales y reactivos, y el éxito depende del esfuerzo, la memoria y la vigilancia de personas clave («héroes»). Aquí se evidencia así:
- ›Dependencia de personas específicas: el control del dinero y la liberación del pedido dependen del dueño en Caja, no de un procedimiento institucionalizado en el sistema.
- ›Falta de repetibilidad: si el dueño o el operario habitual son reemplazados, no existen reglas de negocio codificadas que garanticen el mismo control y calidad.
- ›Ausencia de productos de trabajo auditables: la verificación del pago y la autorización de corte no dejan rastro transaccional; solo hay una hoja tachada con lápiz y una constatación visual en una app bancaria.
- ›Reacción en lugar de prevención: los cambios de medidas y los defectos se atienden cuando ya ocurrieron.
6.3 Propuesta To-Be de Gestión de pedido
El modelo mantiene al dueño o familiar con el control del dinero en Caja, pero convierte su visto bueno en un disparador digital auditable.
- 1.Registro técnico y precotización: mostrador recibe los requerimientos (presencial o WhatsApp con formato estándar), ingresa las cotas a la plataforma de corte y genera la orden en estado PENDIENTE DE PAGO.
- 2.Validación formal en Caja: el encargado abre la orden en su terminal o tablet y constata el dinero (efectivo o app bancaria). Debe ingresar obligatoriamente el número de operación (o marcar cobro en efectivo con código de recibo) y presionar «Confirmar y liberar pedido».
- 3.Generación automática de la Orden de Producción versionada: el estado pasa a CONFIRMADO y se genera la OP con identificador único y versión inicial (ej. OP-301-v1), con el mapa de corte y la lista de piezas.
- 4.Liberación digital a taller: la orden aparece en la cola de trabajo del taller, en pantalla o en ficha impresa con código de versión visible y QR o código de barras.
- 5.Gobernanza ante cambios de medidas: si el cliente cambia medidas tras pagar, mostrador actualiza las cotas, el sistema genera OP-301-v2, bloquea la v1 y alerta al operario.
- 6.Ejecución y registro de calidad: el operario corta y enchapa según la versión activa. Si descarta una pieza, tipifica la causa en la terminal antes de usar un retazo.
- 7.Actualización de estado en tiempo real: al terminar el empaque, el operario marca «Terminado» o escanea el código. El estado pasa a LISTO PARA RECOJO.
- 8.Notificación y entrega con acta de conformidad: el sistema avisa a mostrador y envía un mensaje automático al cliente. En el despacho el cliente revisa y firma el acta de entrega, y el pedido pasa a ENTREGADO.
Diagrama del proceso propuesto (To-Be)
Flujo propuesto (To-Be) · Gestión de pedido
Ver desglose de actividades y carriles▼
1. Mostrador: Registro técnico y precotización con cotas en plataforma (Estado: PENDIENTE DE PAGO).
2. Caja: Validación formal del cobro e ingreso obligatorio de N° operación o recibo en terminal.
3. Sistema: Generación automática de la Orden de Producción versionada (Estado: CONFIRMADO / OP-301-v1).
4. Sistema: Liberación digital de la cola de trabajo al taller con identificador y código QR.
5. Gobernanza: Ante cambios de medidas, mostrador actualiza, el sistema genera v2 y bloquea v1.
6. Operario: Corte y enchapado por versión activa; tipificación en terminal de cualquier merma.
7. Sistema: Actualización en tiempo real al escanear código (Estado: LISTO PARA RECOJO).
8. Despacho: Notificación automática al cliente; entrega formal y firma de acta de conformidad (Estado: ENTREGADO).
7. Análisis — Proceso 2: Gestión de inventario
7.1 Problemas detectados en el proceso actual (As-Is)
1.1 Reposición reactiva sin parámetros
La necesidad de comprar se detecta al ver «que queda poco» o cuando un pedido no puede atenderse. No hay stock mínimo, punto de reorden ni orden de compra formal; las cantidades se piden de memoria al proveedor por llamada o WhatsApp.
1.2 Recepción sin verificación sistemática
La mercadería se recibe con la guía del proveedor sin contrastarla con un pedido, ni revisar cantidades, medidas, colores o daños. Los errores se descubren tarde, cuando ya no se puede reclamar.
1.3 Almacenamiento sin identificación ni ubicaciones
Los tableros se apilan donde hay espacio, sin codificar material, color o espesor. Esto genera búsquedas lentas, riesgo de usar el tablero equivocado y deterioro por mala estiba.
1.4 Consumo sin descargo
El operario toma tableros y tapacanto sin vale de salida. El pedido registrado en SQLite no descuenta insumos, por lo que el consumo real por pedido se pierde y el costo real no se conoce.
1.5 Retazos sin gestión
Los sobrantes quedan en el piso o en un rincón, sin medir, catalogar ni valorizar. Se reutilizan solo si el operario los recuerda, y parte del material se pierde.
1.6 Mermas sin registro
Las piezas repetidas por error salen del stock sin dejar rastro. Sin causa documentada no se puede mejorar ni distinguir entre defecto del proveedor, falla de máquina o error humano.
1.7 Control de existencias esporádico
El conteo es visual y ocasional. No existe inventario físico contra sistema, así que no se detectan diferencias ni pérdidas.
1.8 Faltantes y compras de emergencia
El faltante aparece en pleno pedido, causa retrasos y obliga a comprar a otro proveedor o a precio de tienda. El sobrecosto reduce el margen y tampoco se registra.
7.2 Nivel de capacidad
- ›Dependencia del dueño y del operario: el conocimiento de cuánto hay, dónde está y cuándo comprar está en la memoria de personas, no en un procedimiento ni en el sistema.
- ›Ausencia de planificación: no hay políticas de stock mínimo, criterios de compra ni selección de proveedores; todo se decide al momento.
- ›Falta de repetibilidad: otra persona no podría reponer ni controlar el almacén con el mismo criterio, porque no hay reglas escritas.
- ›Sin productos de trabajo auditables: no existen órdenes de compra, vales de salida, actas de recepción ni actas de conteo. No se puede reconstruir qué material se compró, usó o perdió.
- ›Procesos desvinculados: el inventario no está conectado con los pedidos ni con CutList Optimizer, de modo que vender no descuenta existencias.
7.3 Propuesta To-Be de Gestión de inventario
El modelo mantiene al dueño como autoridad de compra, pero reemplaza la memoria por parámetros y registros en el sistema.
- 1.Catálogo y codificación de materiales: cada tablero y tapacanto se registra con código único (material, color, espesor, medida) y ubicación definida en el almacén.
- 2.Parámetros de reposición: se definen stock mínimo y punto de reorden por material. El sistema genera una alerta de reposición cuando se alcanza.
- 3.Orden de compra formal: el dueño aprueba una orden de compra en el sistema, con cantidades calculadas según la demanda y los pedidos confirmados, y la envía al proveedor.
- 4.Recepción con verificación: al llegar la mercadería, el encargado la contrasta con la orden de compra y la guía del proveedor (cantidad, medidas, color, daños), registra la entrada y deja constancia de las observaciones.
- 5.Almacenamiento identificado: los materiales se ubican en zonas rotuladas según el código asignado.
- 6.Reserva y descargo automático por pedido: al confirmarse la OP en Caja, el sistema reserva los tableros y metros de tapacanto calculados. Al marcar «Terminado», se genera el descargo real contra el consumo de la orden.
- 7.Gestión de retazos: los sobrantes útiles se miden, rotulan y registran en el sistema como retazos disponibles, para que mostrador y operario puedan reutilizarlos y valorizarlos.
- 8.Registro tipificado de mermas: toda pieza descartada se registra con causa (defecto del tablero, descalibración, error de operación o cambio del cliente) y se descuenta del stock.
- 9.Inventarios cíclicos: se programan conteos periódicos (por ejemplo, semanales para los materiales de mayor rotación) y se concilian contra el sistema, con ajuste autorizado por el dueño.
- 10.Indicadores de control: el sistema reporta existencias, rotación, mermas por causa, diferencias de inventario y sobrecostos por compras de emergencia, para decidir con datos.
Diagrama del proceso propuesto (To-Be)
Flujo propuesto (To-Be) · Gestión de inventario
Ver desglose de actividades y carriles▼
1. Sistema: Catálogo maestro con codificación única de tableros/tapacantos y ubicaciones rotuladas.
2. Sistema: Parámetros automáticos de stock mínimo y punto de reorden con alerta preventiva.
3. Dueño: Aprobación de orden de compra formal en sistema con cálculo de demanda real.
4. Almacén: Recepción formal contrastando OC contra guía del proveedor con registro de novedades.
5. Almacén: Almacenamiento identificado y organizado según codificación asignada.
6. Sistema: Reserva automática al pagar y descargo real de tableros y tapacanto al completar OP.
7. Taller: Medición, rotulado y catalogación de retazos útiles en sistema para reutilización.
8. Taller: Registro tipificado de causas de merma (proveedor, máquina, operario o cliente).
9. Almacén & Dueño: Inventarios cíclicos periódicos, conciliación contra sistema y ajustes autorizados.
10. Dueño: Tablero de indicadores de rotación, mermas por causa y control de sobrecostos.
8. Nivel de madurez de FerZur S.A.C.
Resultado de la evaluación
Tras analizar los procesos de Gestión de pedido y Gestión de inventario, concluimos que FerZur S.A.C. se encuentra en el Nivel 1 (Inicial) del modelo CMMI.
Con esto no decimos que la empresa funcione mal. FerZur atiende pedidos, cobra, corta y entrega. Lo que encontramos es que ese resultado se logra gracias al esfuerzo y la experiencia de unas pocas personas, y no porque existan procesos definidos que lo aseguren. Eso es justamente lo que caracteriza al Nivel 1: los procesos son ad-hoc, reactivos y dependen de «héroes».
¿Por qué creemos que está en Nivel 1?
Para llegar a esta conclusión contrastamos lo observado con lo que CMMI exige para el Nivel 2 (Gestionado). Ahí la empresa tendría que planificar, documentar, controlar y revisar sus procesos. En FerZur encontramos lo contrario en cuatro frentes:
1. El éxito depende de personas, no de procedimientos
- El dueño concentra el cobro, la verificación del pago, la autorización de corte, las compras y el conteo de existencias.
- El operario concentra el conocimiento del taller: dónde está cada material, qué retazos sirven y cómo cortar sin errores.
- La verificación de pagos por Yape, Plin o transferencia se hace mirando el celular personal del dueño. Si él no está, la cadena se detiene.
Si cualquiera de ellos se ausenta o es reemplazado, el proceso pierde calidad porque ese conocimiento no está escrito en ningún lado.
2. Los procesos no están definidos ni documentados
- No existe un procedimiento escrito de recepción de pedidos, cobro, liberación a taller o entrega.
- No hay formato estándar para la solicitud del cliente (llega por tienda o WhatsApp en formatos libres).
- En inventario no hay política de stock mínimo, criterios de compra ni reglas de almacenamiento.
CMMI Nivel 2 exige que los procesos se planifiquen y se ejecuten según una política establecida. Aquí cada persona actúa según su costumbre.
3. No existen productos de trabajo auditables
Es el hallazgo más fuerte. Con lo que hoy produce la empresa no se puede reconstruir qué pasó con un pedido:
| Evidencia que debería existir | Situación actual |
|---|---|
| Registro del pago (n.º de operación, cuenta, hora) | Constatación visual y mental del dueño |
| Autorización de corte | Sello manual, ticket o aviso verbal |
| Orden de producción versionada | Hoja impresa tachada con lápiz |
| Registro de mermas y causas | No existe |
| Vale de salida de materiales | No existe |
| Orden de compra y acta de recepción | No existen (pedido por WhatsApp o llamada) |
| Acta de conformidad de entrega | No existe |
Sin estos registros no hay trazabilidad, no se puede medir ni se puede aprender de los errores.
4. La gestión es reactiva, no preventiva
Los problemas se atienden cuando ya ocurrieron:
- Cambio de medidas: alguien debe correr al taller a retirar la hoja antes de que se corte. Si llega tarde, se pierde el material.
- Piezas defectuosas: se repiten con un retazo del piso, sin registrar la causa. El error se repetirá.
- Faltantes de material: se descubren en pleno pedido y se resuelven con compras de emergencia a mayor precio.
- Estado del pedido: no se conoce hasta que alguien camina al taller a preguntar.
Evidencia por área de proceso CMMI
Al revisar las áreas clave del Nivel 2, ninguna se cumple de forma institucionalizada:
| Área de proceso CMMI (Nivel 2) | Hallazgo en FerZur | Cumplimiento |
|---|---|---|
| Gestión de Requisitos (REQM) | Las medidas del cliente no se formalizan ni se controlan sus cambios | No cumple |
| Gestión de la Configuración (CM) | No hay versiones del plano; la hoja vieja puede seguir en uso | No cumple |
| Aseguramiento de Calidad (PPQA) | Defectos y mermas sin registro ni causa | No cumple |
| Monitoreo y Control (PMC) | Sin visibilidad del avance; seguimiento verbal | No cumple |
| Planificación (PP) | No hay planificación de producción ni de compras | No cumple |
| Gestión de Proveedores (SAM) | Compras informales, sin evaluación ni orden de compra | No cumple |
| Medición y Análisis (MA) | No se miden tiempos de ciclo, mermas ni rotación | No cumple |
Hallazgos adicionales sobre sistemas y datos
- Sistemas desconectados: CutList Optimizer, el sistema SQLite local y el papel funcionan como islas. El plano se genera en una herramienta, el pedido se registra en otra y el avance vive en papel.
- Pedido e inventario desvinculados: vender un pedido no descuenta tableros ni tapacanto. El costo real por pedido es desconocido.
- Registro tardío: el pedido se ingresa en el sistema recién después del pago, lo que deja una ventana de omisión.
Conclusión
FerZur S.A.C. se ubica en CMMI Nivel 1 (Inicial) porque:
- Sus resultados dependen de personas clave y no de procesos institucionalizados.
- No hay procedimientos definidos ni documentados.
- No se generan evidencias auditables que permitan controlar y mejorar.
- Gestiona de forma reactiva en lugar de planificar y prevenir.
La oportunidad es clara: la empresa ya tiene lo básico (sistema local, herramienta de optimización, personal con experiencia). Lo que falta es formalizar y conectar. Nuestras propuestas To-Be apuntan a eso: pasar al Nivel 2 (Gestionado) con orden de producción versionada, validación de pago registrada, descargo automático de inventario y registro tipificado de mermas.
9. Evaluación por dimensiones: situación actual
Alcance y método de la evaluación
| Fuente | Qué se hizo | Para qué sirvió |
|---|---|---|
| 1. Entrevistas | Un cuestionario de 24 preguntas al dueño y al personal operativo. | Saber cómo se toman las decisiones, cómo se cobran los pedidos y cómo se repone el material. |
| 2. Observación directa | Seguimiento del flujo completo en persona, desde la tienda o el WhatsApp hasta la entrega. | Encontrar tiempos muertos, avisos de palabra y puntos donde se corta el flujo digital. |
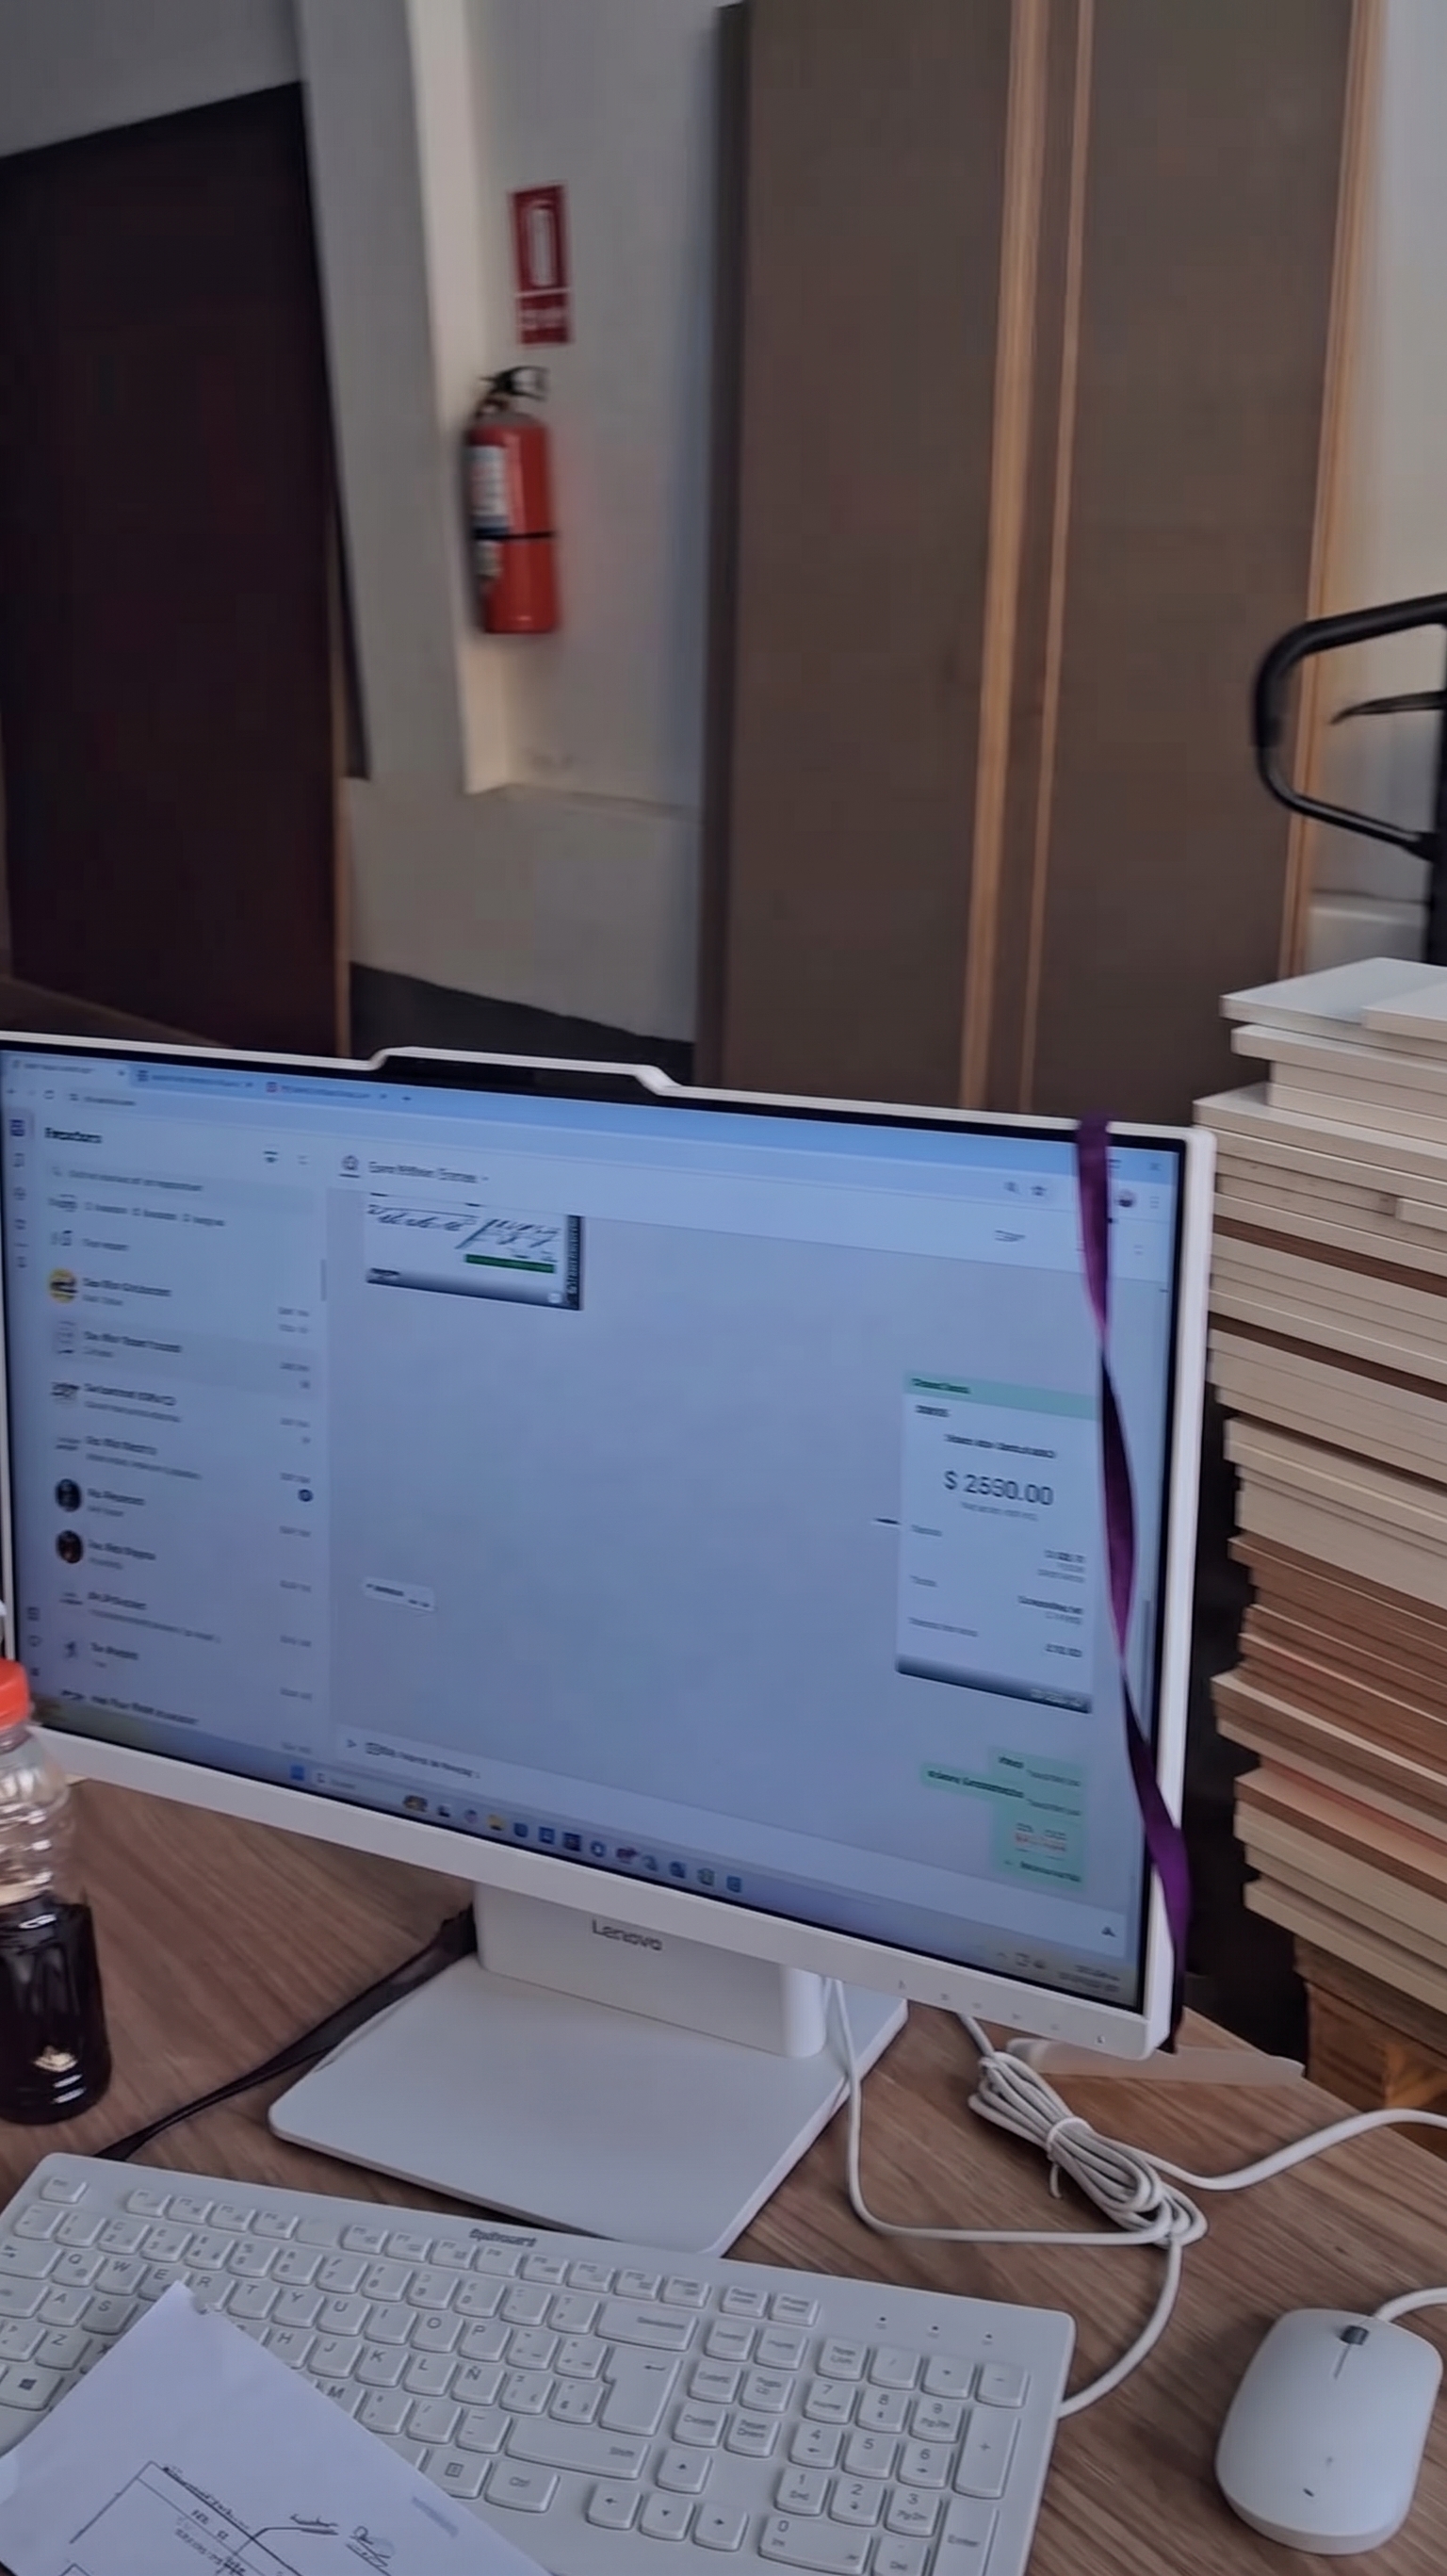
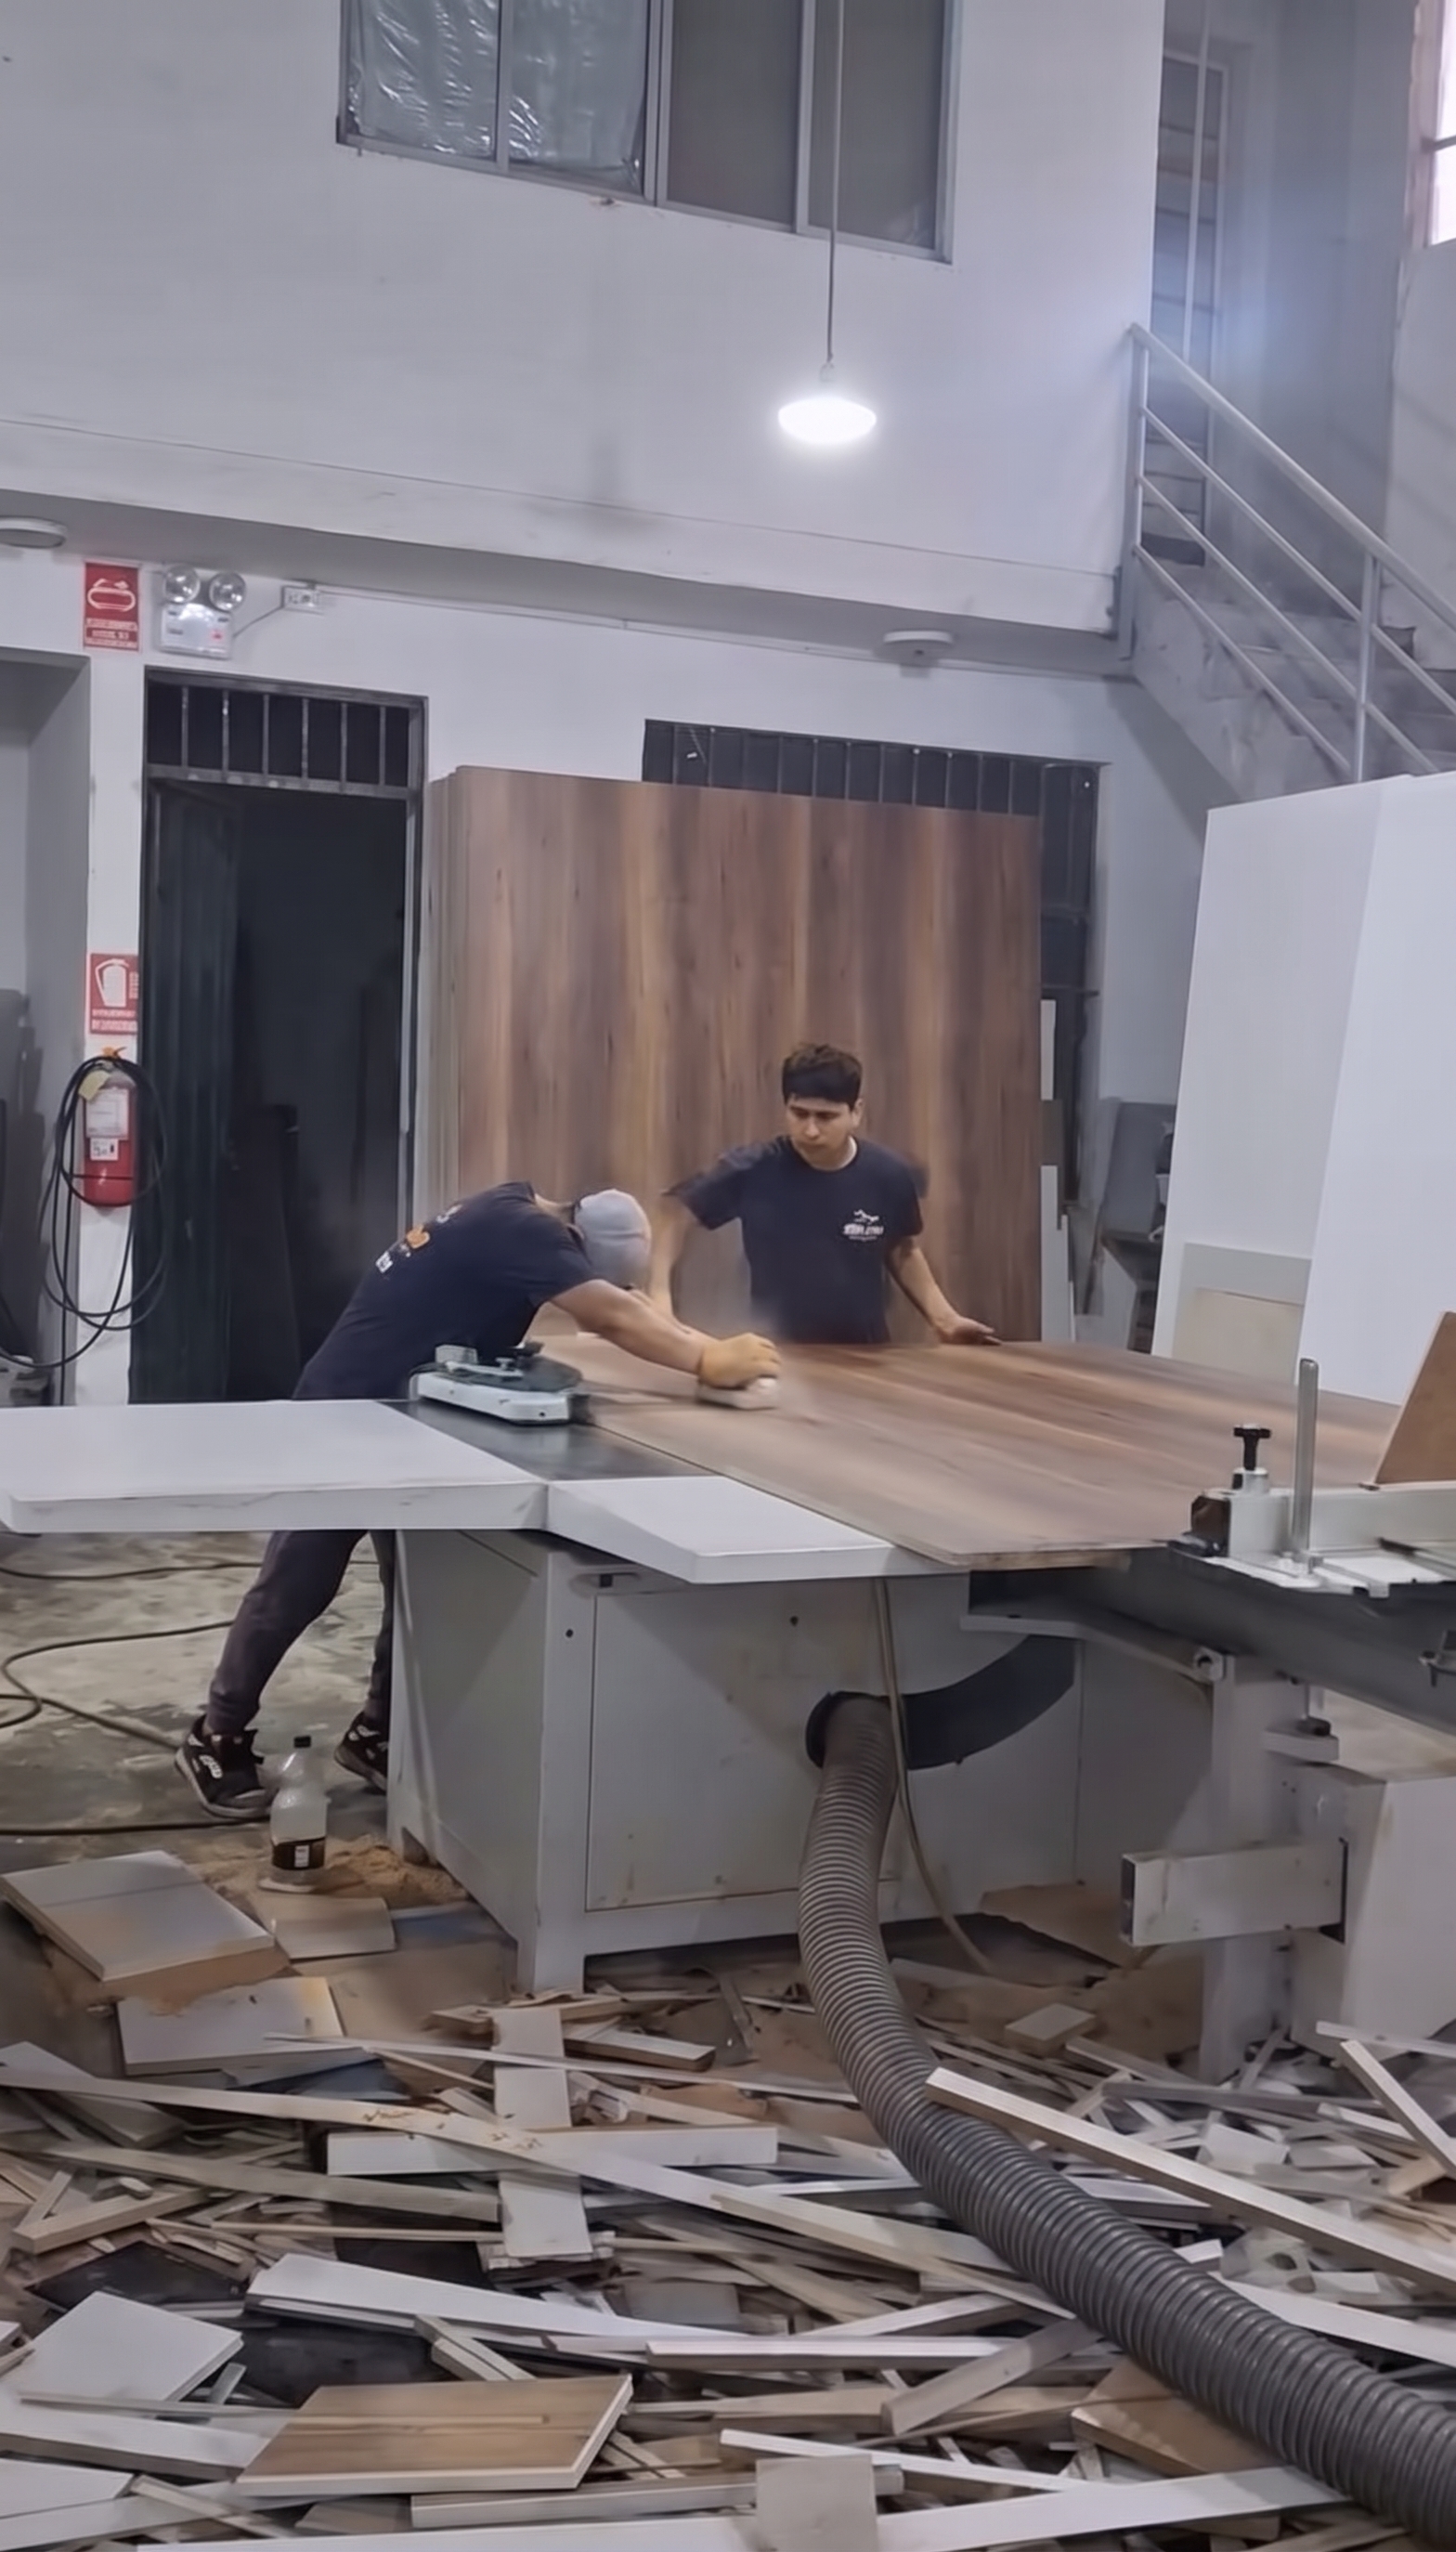
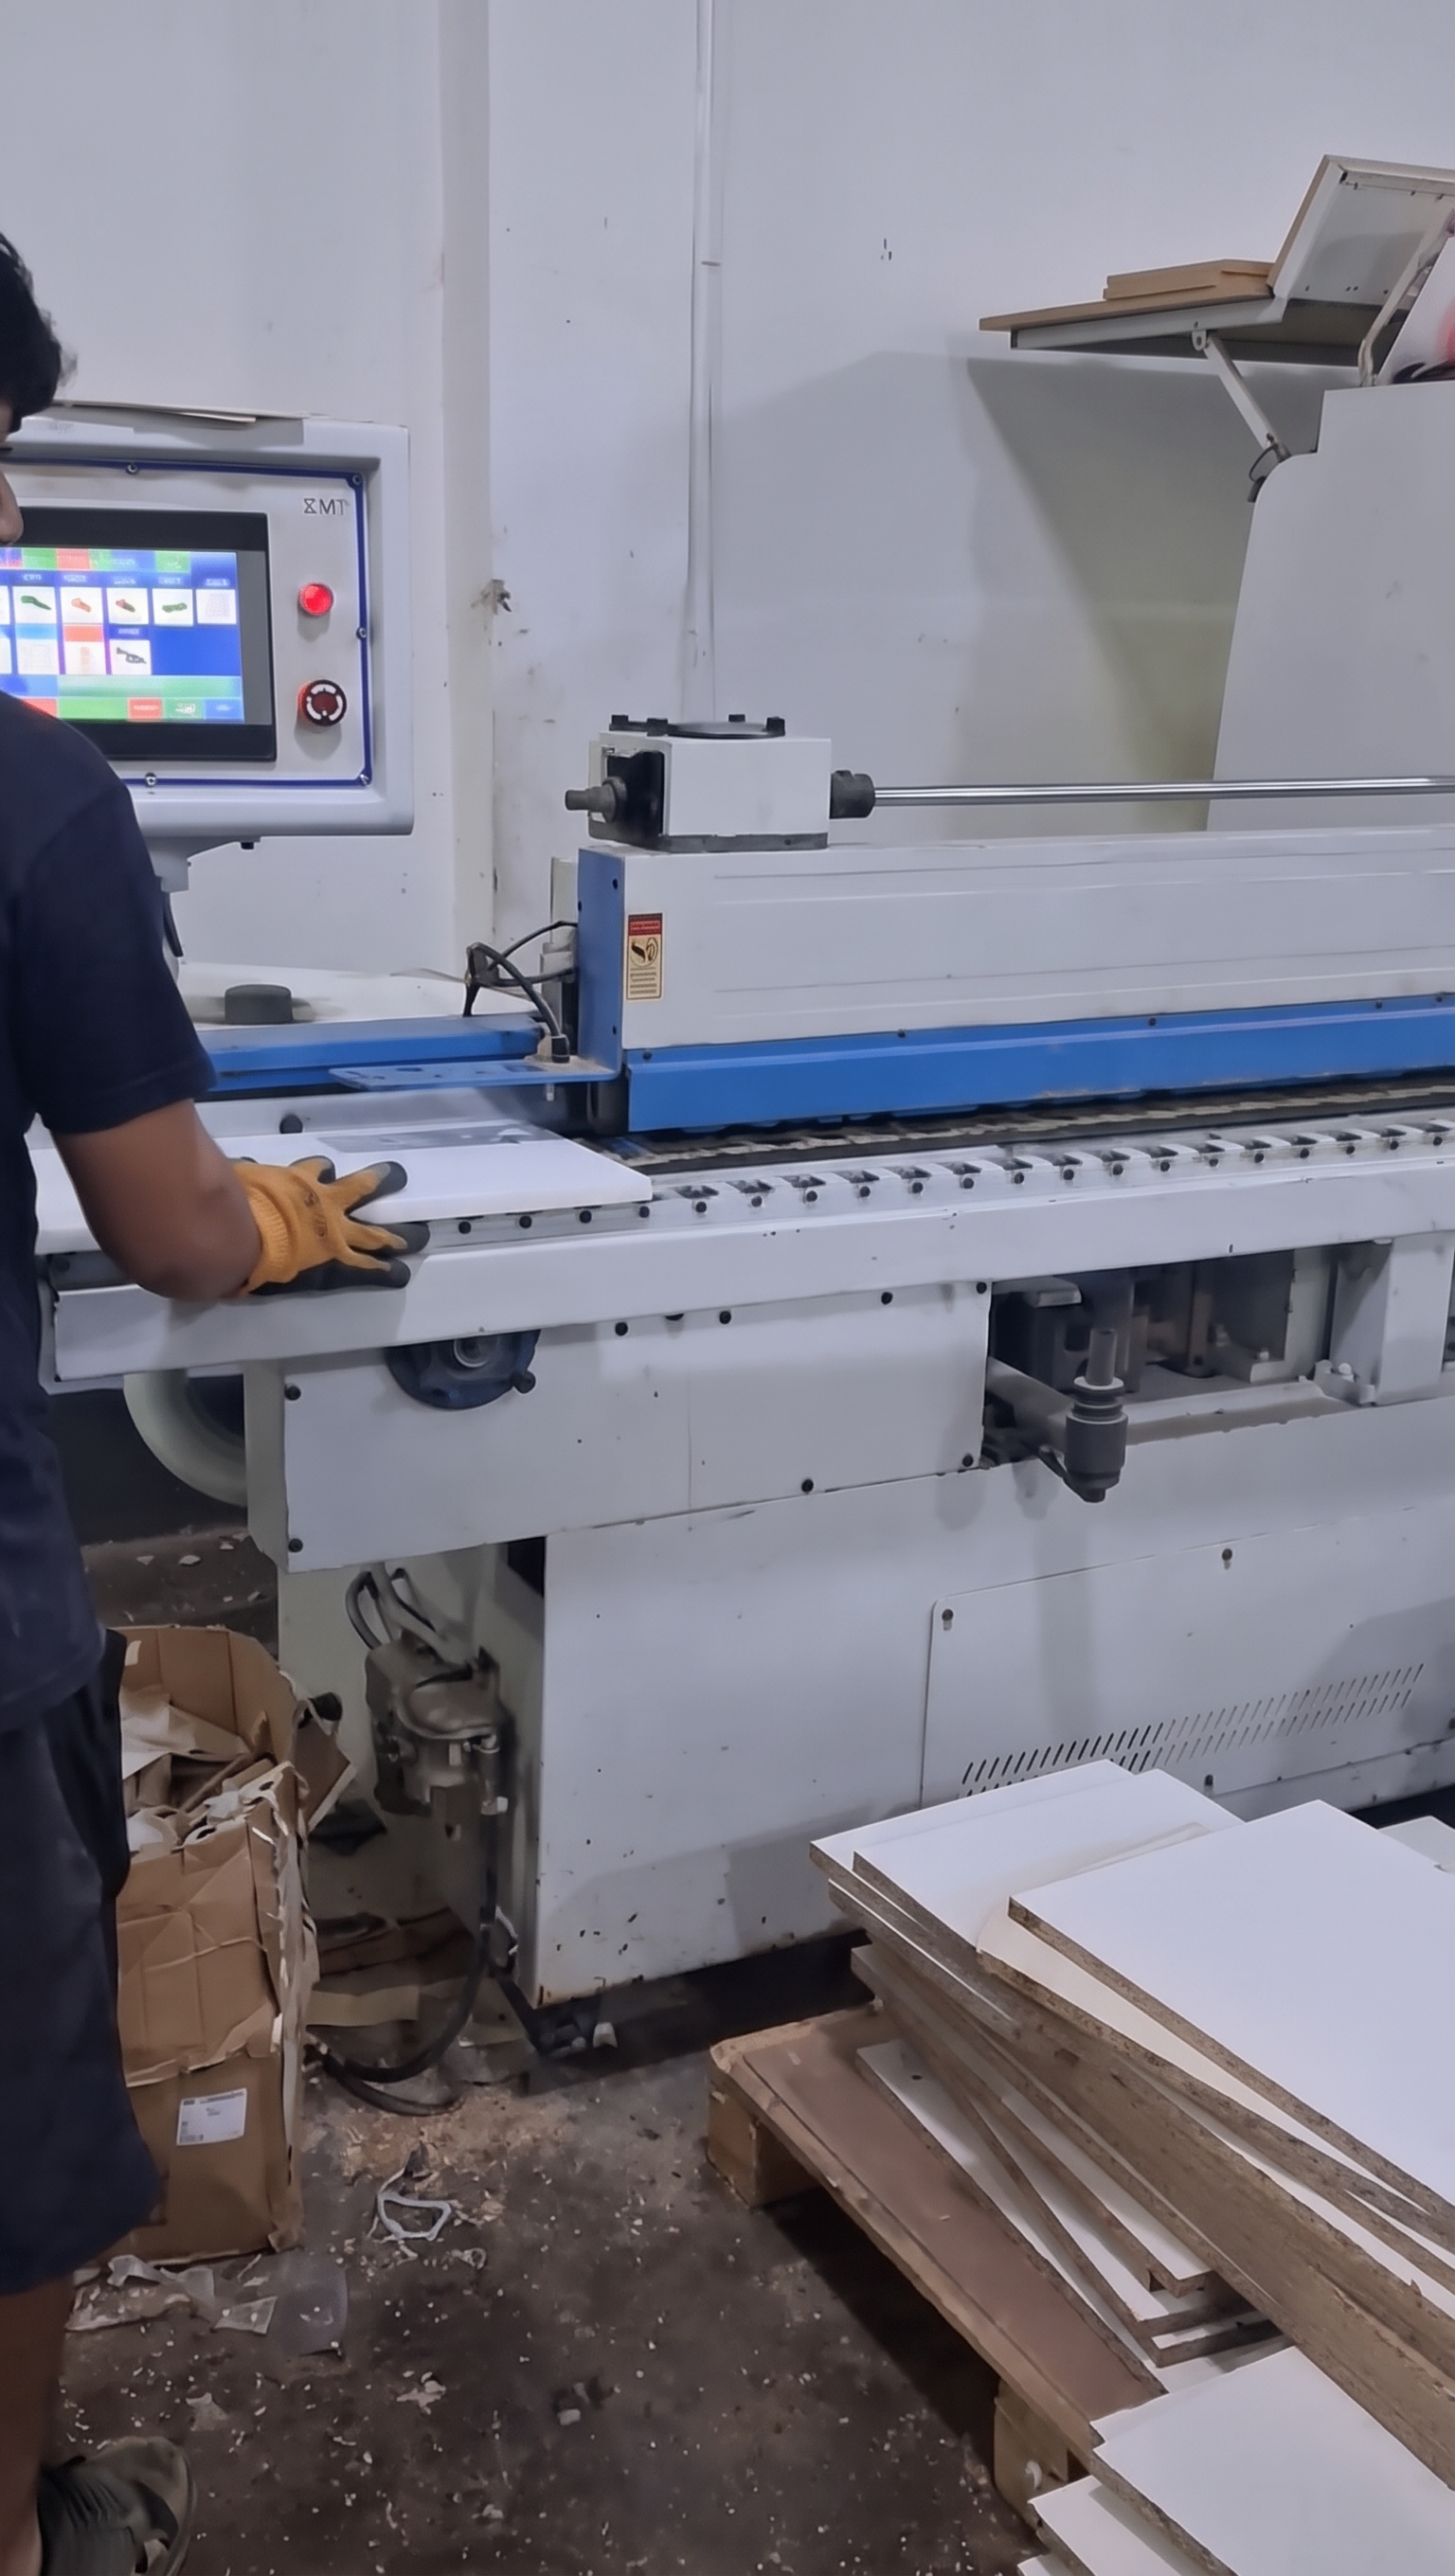
| 3. Fotografías | Fotos de la PC principal, CutList Optimizer, el almacén, la seccionadora y la zona de acopio. | Mostrar con evidencia el estado de los equipos, el orden y el seguimiento de los materiales. |
Dimensión 1: Estrategia y liderazgo
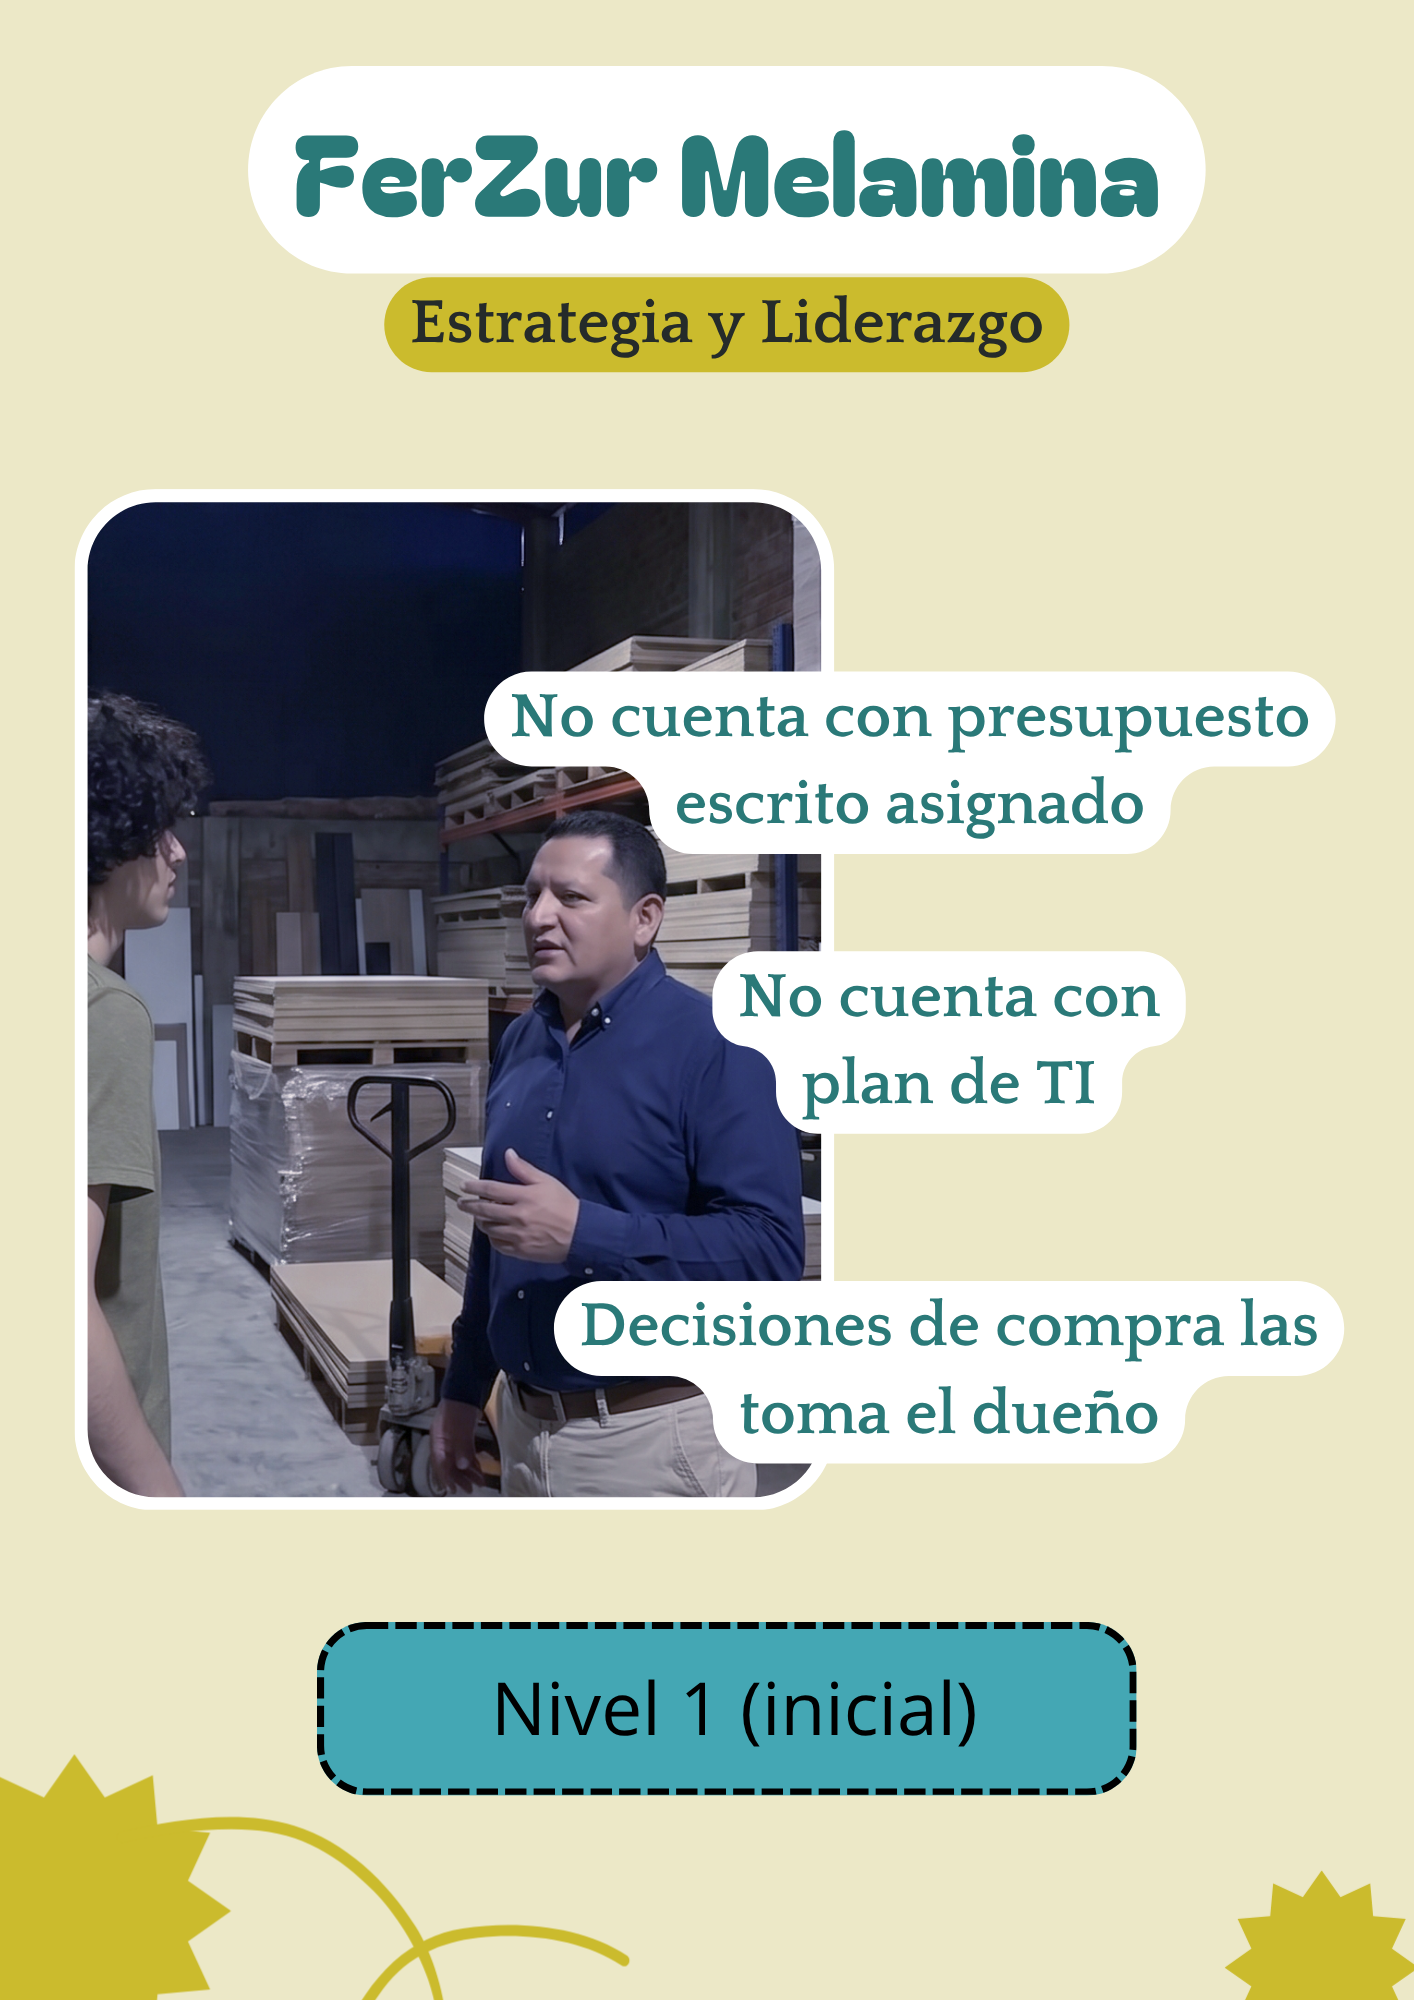
FerZur no tiene un plan de tecnología, reglas digitales escritas ni un presupuesto anual para innovar o mantener sus equipos. Tampoco hay un liderazgo digital formal. El dueño decide las compras de software o equipos solo cuando surge una urgencia, como comprar una herramienta para optimizar cortes. La tecnología ayuda en el mostrador, pero no forma parte del plan de crecimiento de la empresa.
Dimensión 2: Procesos y operaciones
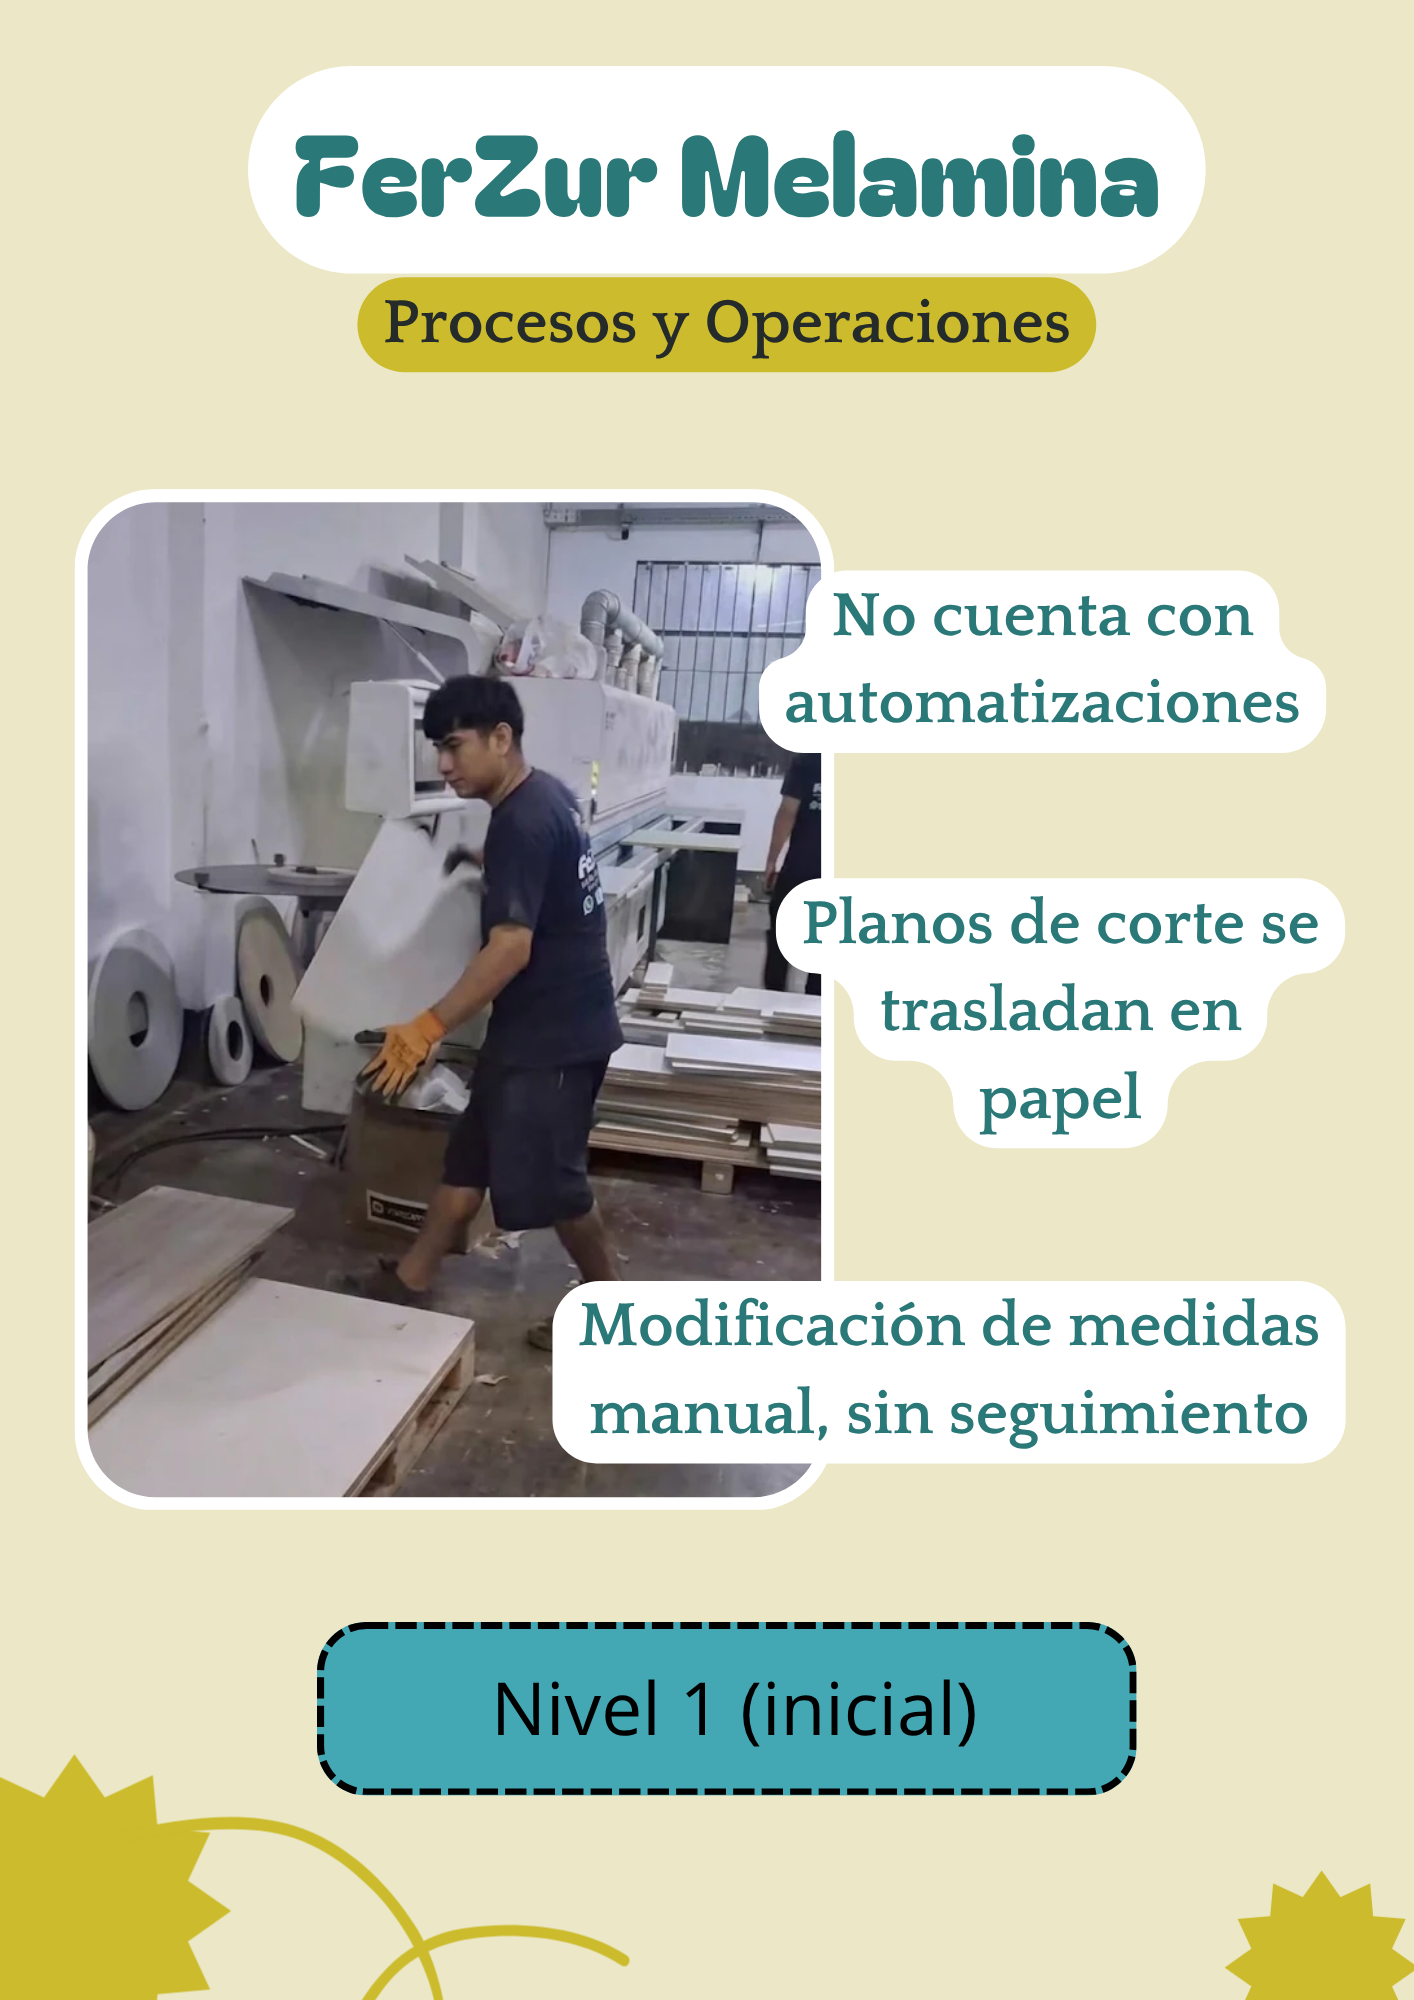
Los dos procesos principales, pedidos e inventario, funcionan por separado y sin conexión. En el mostrador se usa software para optimizar cortes, pero el flujo se corta cuando el plano se imprime y se lleva en papel al taller. El avance de la producción, los cambios de medidas y el control de existencias se manejan a mano, de palabra y por experiencia.
| Aspecto | Cómo es hoy | Evidencia |
|---|---|---|
| Digitalización | Parcial en el mostrador (CutList y registro en SQLite después del pago). Ninguna en taller y almacén. | Diagrama BPMN actual y foto de la PC del mostrador. |
| Automatización | Ninguna. Los avisos de pago, los cambios de medidas y el recojo se hacen de palabra o a mano. | Respuestas 08, 15 y 16 de la entrevista. |
| Integración | Ninguna. Al vender un pedido no se descuentan los tableros ni los tapacantos del inventario. | Revisión del flujo entre caja, SQLite y almacén. |
Dimensión 3: Tecnología e infraestructura
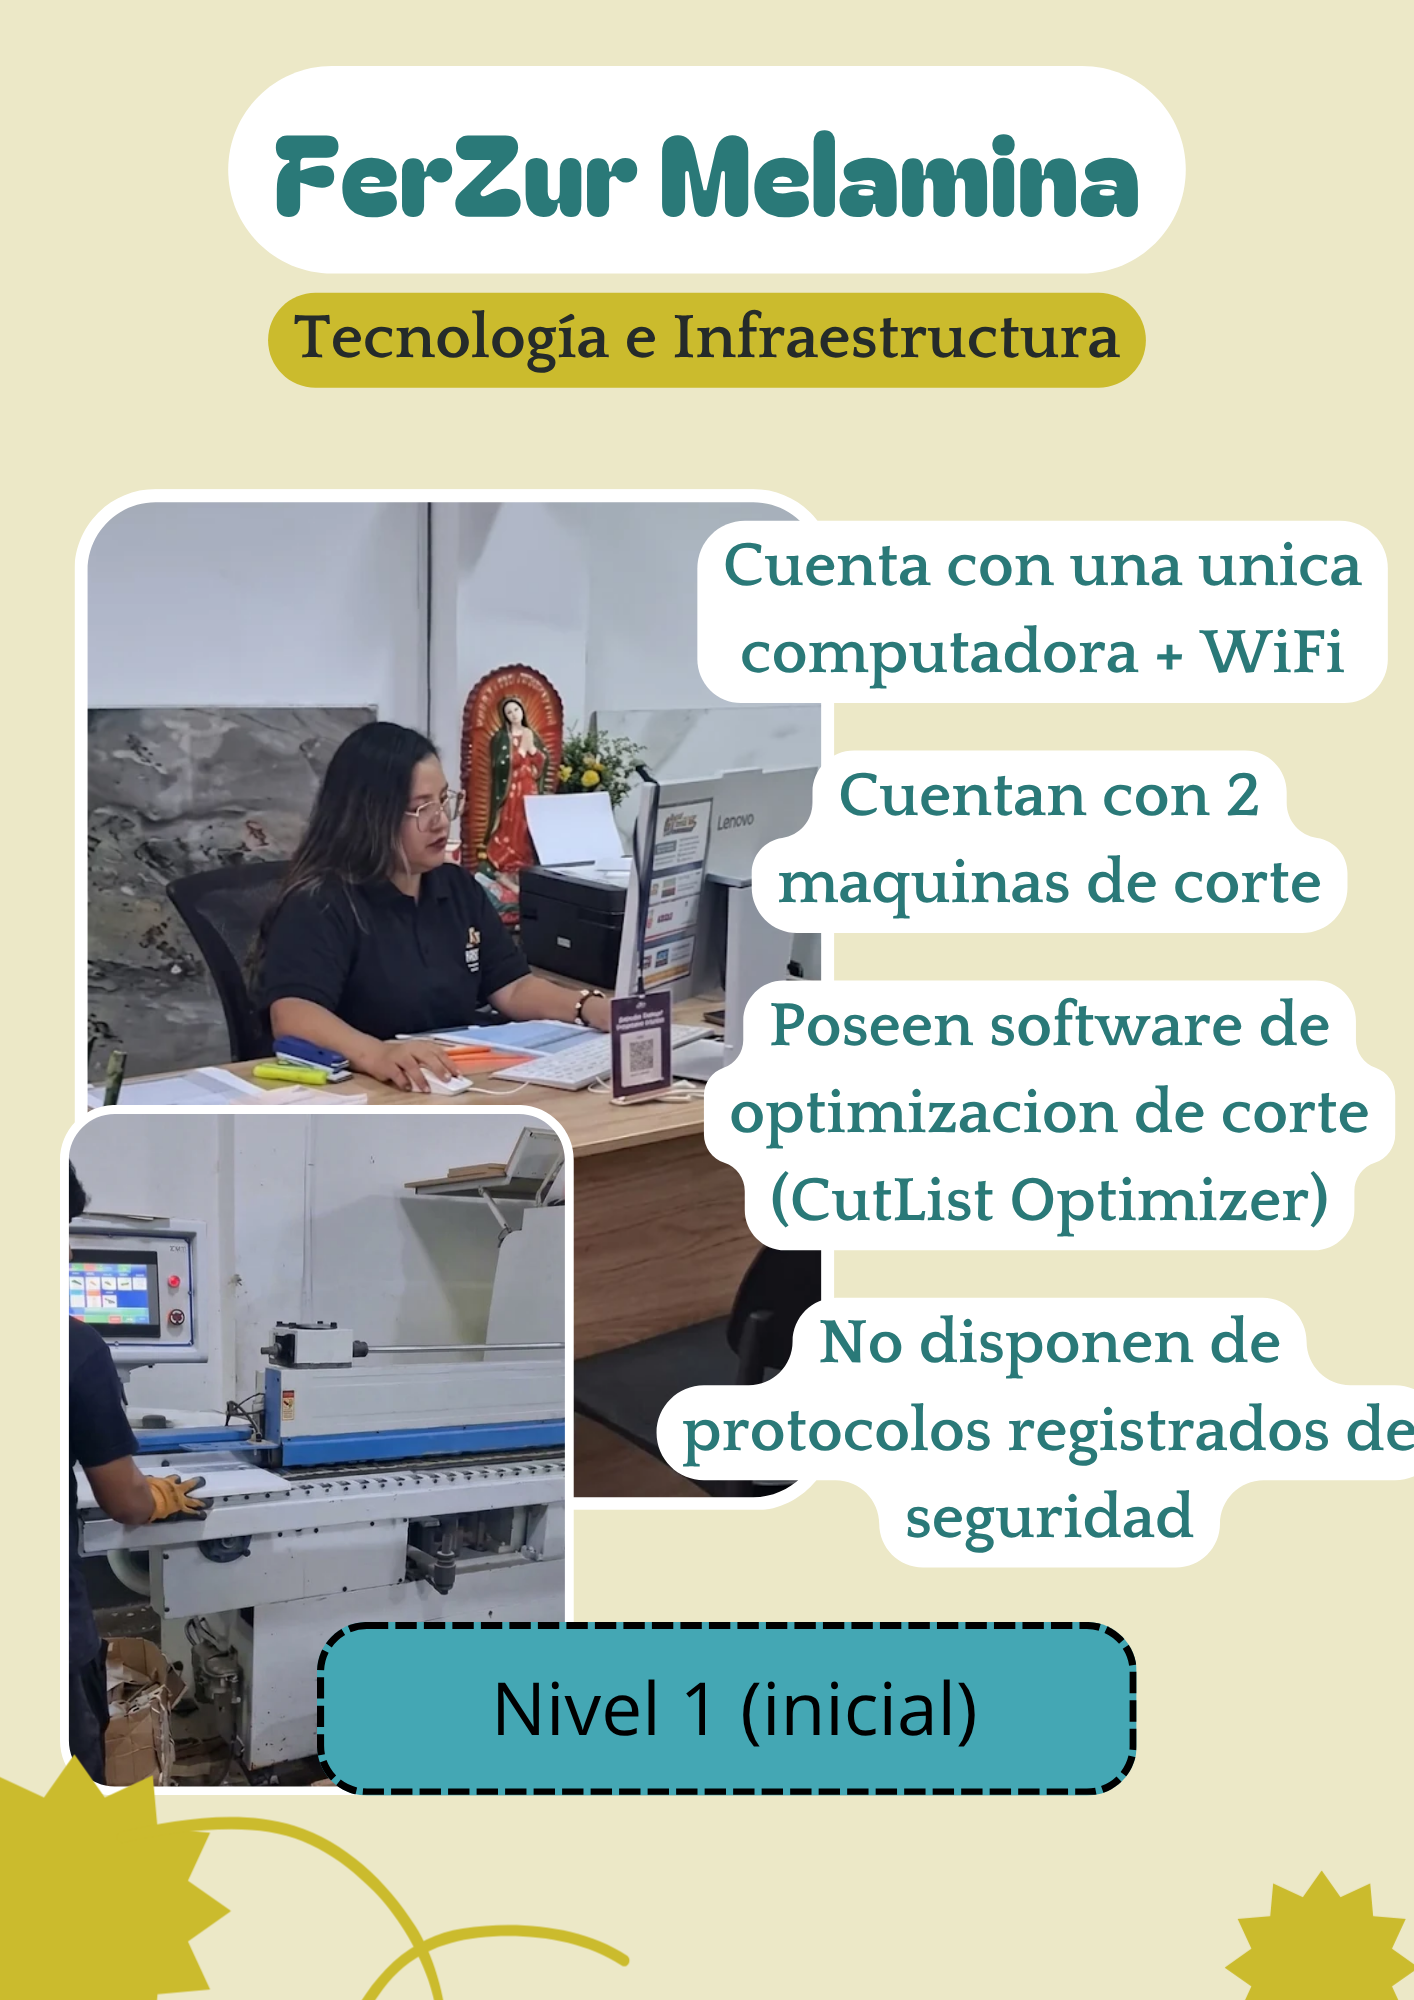
La empresa sí tiene algunas herramientas: una PC en el mostrador, internet, CutList Optimizer y una base de datos local en SQLite. Aun así, está en Nivel 1 porque todo funciona en un solo equipo, de forma aislada y sin copias de seguridad. Según el modelo DMM, tener equipos básicos sin red interna, sin conexión entre programas y sin respaldos es una infraestructura improvisada.
| Componente | Cómo es hoy | Riesgo |
|---|---|---|
| Equipos y redes | Una computadora en el mostrador, el celular personal del dueño e internet básico. | No hay red local ni equipos de consulta en el taller o el almacén. |
| Aplicaciones | CutList Optimizer para el despiece y un sistema local para registrar pedidos. | Funcionan como islas: no comparten datos entre sí. |
| Almacenamiento y seguridad | La base de datos está solo en el disco de la PC principal. Los datos de cobro están en el celular del dueño. | Si el equipo falla, se pierde todo: no hay copias de seguridad automáticas, ni nube, ni equipo de reemplazo. |
Dimensión 4: Personas y cultura
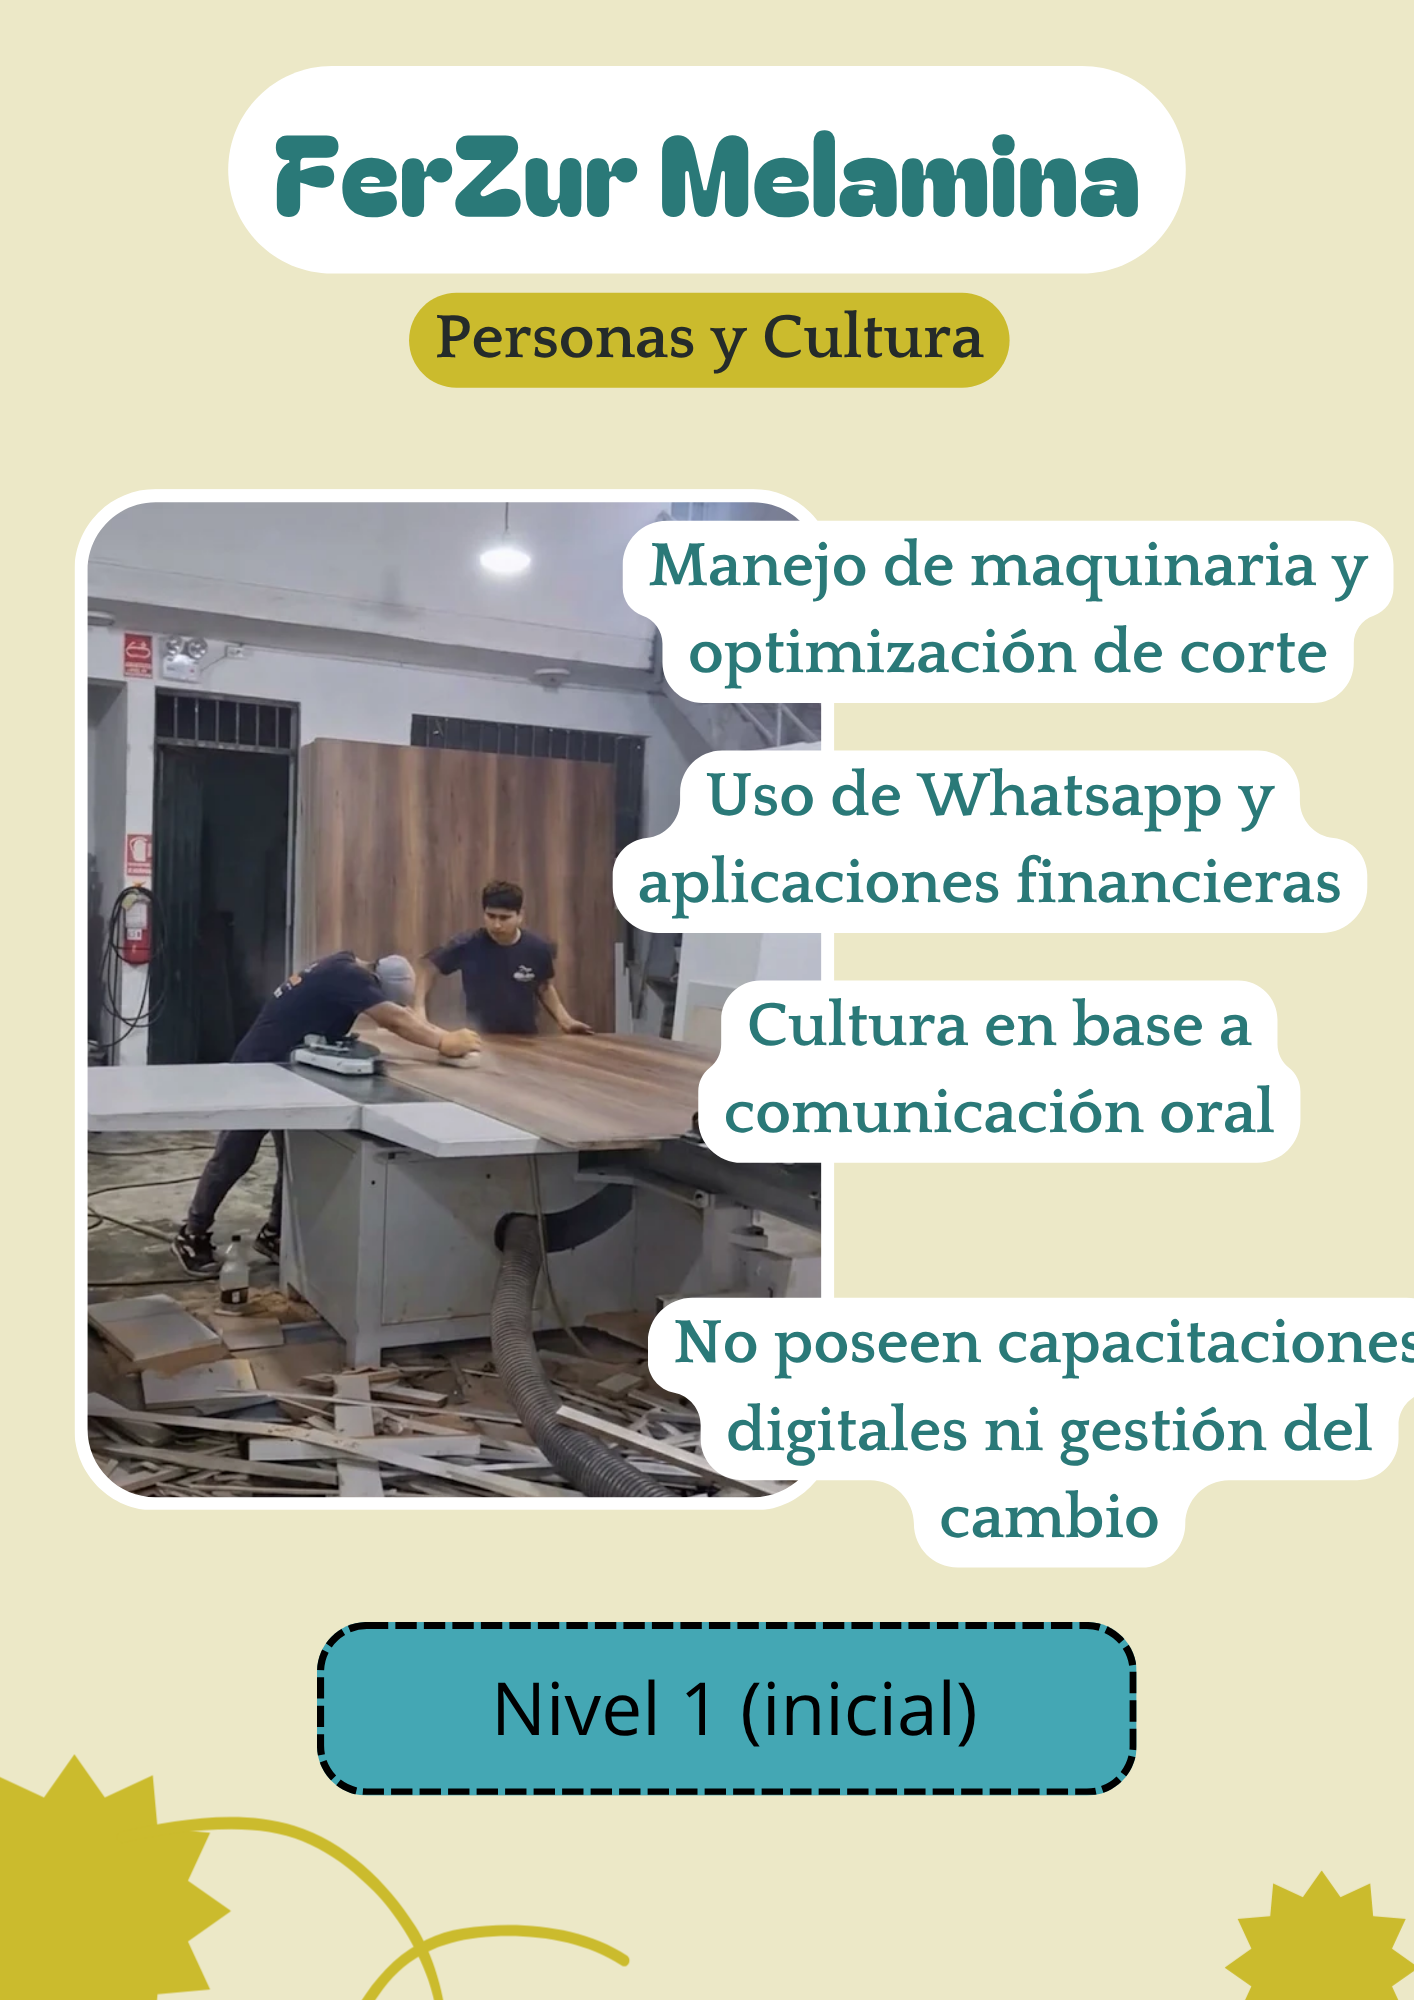
El equipo tiene mucha experiencia en carpintería, optimización y manejo de maquinaria (seccionadora y enchapadora). Sus habilidades digitales son básicas: usan WhatsApp, apps bancarias y CutList en el mostrador. El trabajo se apoya en la comunicación verbal, la costumbre y la memoria de cada persona (una «cultura de héroes»). No hay manuales, capacitaciones digitales ni un plan para manejar los cambios. Si el dueño o el operario principal faltan, la operación se detiene o baja su calidad.
Dimensión 5: Datos y analítica
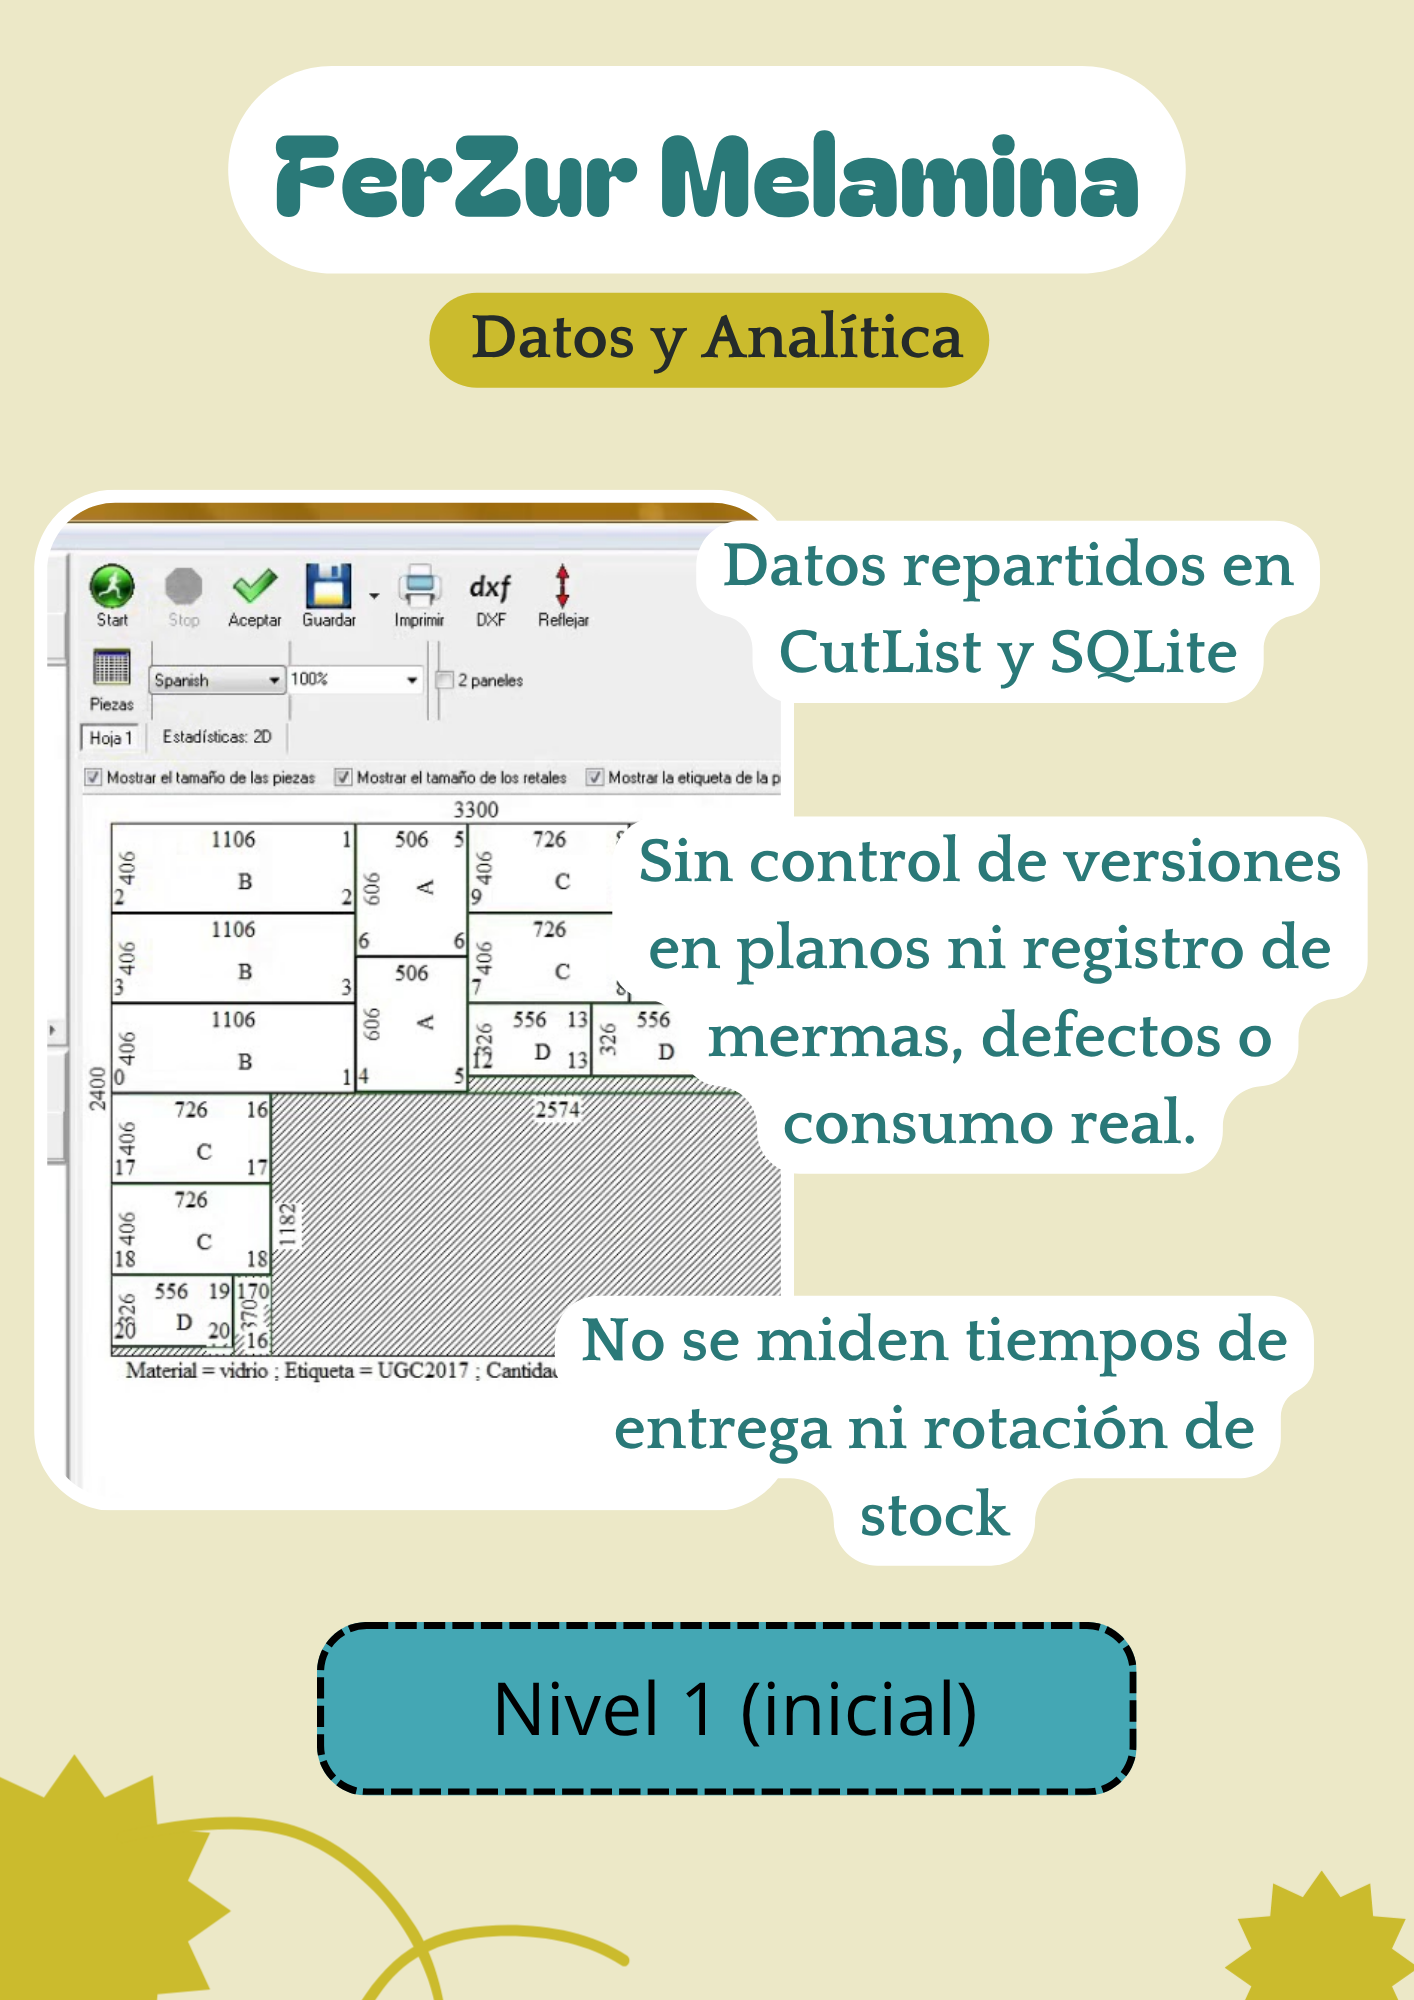
Los datos del negocio están dispersos, repetidos y sin reglas comunes. No existe una base de datos central ni un catálogo con códigos para tableros y retazos. Por eso no se puede ver el estado del negocio en tiempo real, tener registros confiables ni decidir con indicadores.
| Factor | Cómo es hoy | Impacto en el negocio |
|---|---|---|
| Disponibilidad y calidad | Los datos están repartidos entre CutList, SQLite (se registran recién después del pago) y hojas de papel. | Se pueden olvidar pedidos. Para saber el estado real hay que caminar hasta el taller. |
| Seguridad e integridad | Los planos no tienen control de versiones y no se registran mermas, defectos ni consumo real. | No se conoce el costo real de cada pedido ni cuánto dinero se pierde en desperdicios. |
| Uso de indicadores (KPIs) | Ninguno. No se miden tiempos de entrega, rotación de stock ni sobrecostos por compras urgentes. | Las compras de reposición se hacen «a ojo» y de memoria. |
Dimensión 6: Experiencia y servicios
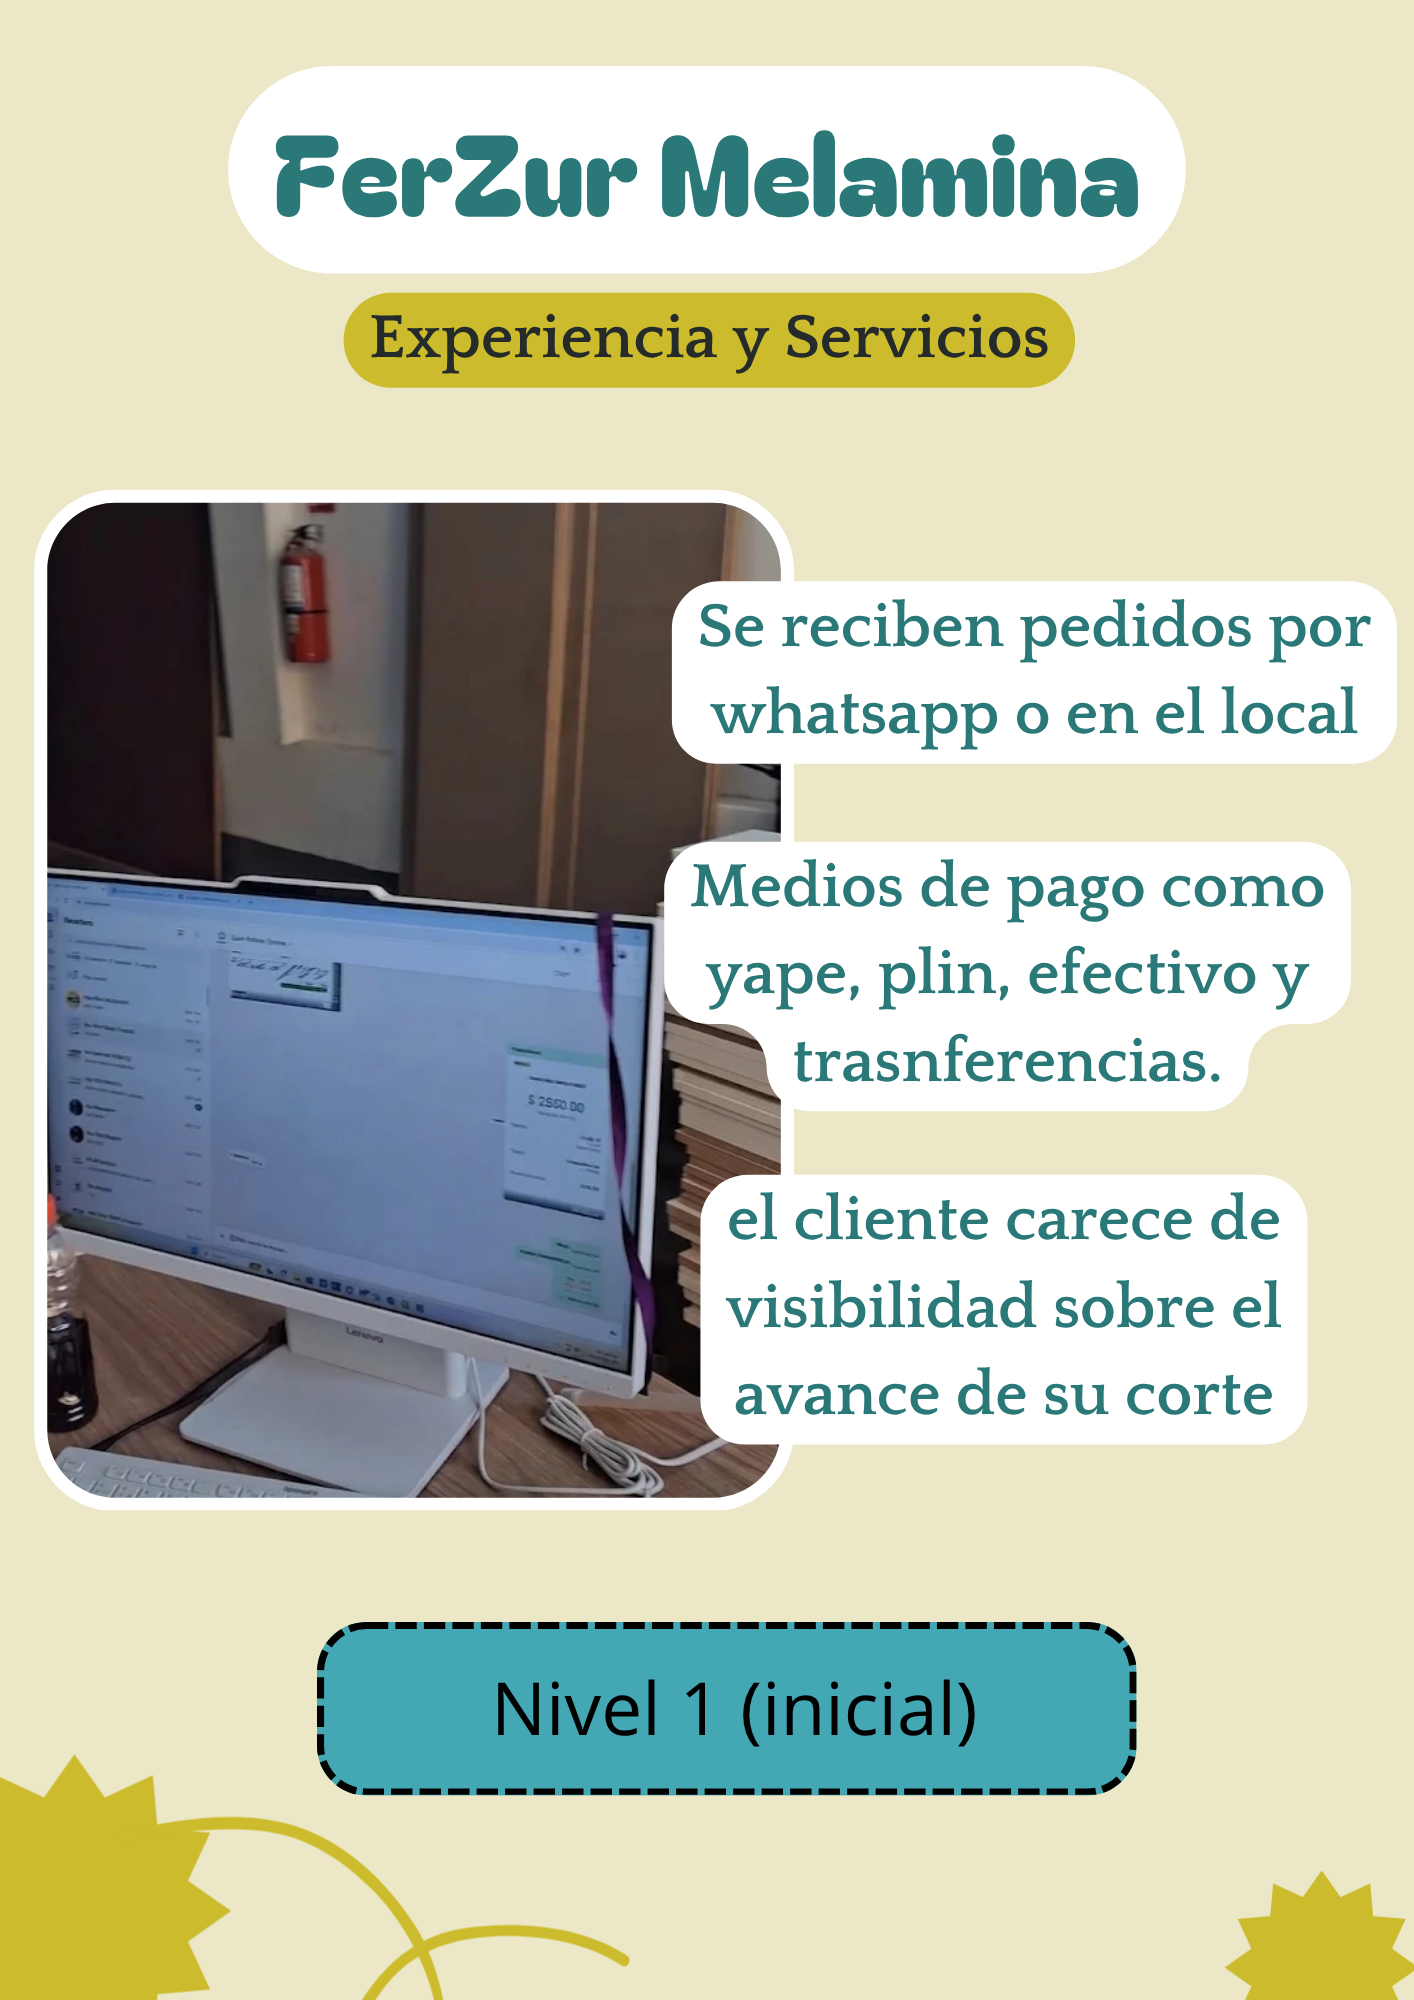
FerZur usa canales digitales con sus clientes: recibe listas de medidas por WhatsApp y cobra con Yape, Plin o transferencias. Sin embargo, estos medios se usan de manera informal, sin un estándar ni forma de seguimiento:
- Las solicitudes llegan en formatos libres y nadie las revisa antes.
- Los pagos se confirman a simple vista en el teléfono personal del dueño, y no se emite un comprobante digital ligado al pedido.
- El cliente no puede ver cómo avanza su corte.
- El despacho termina sin rotular los paquetes ni firmar un acta de conformidad, por lo que la empresa no tiene respaldo ante reclamos.
Resumen de madurez digital
Este cuadro resume el diagnóstico de FerZur S.A.C. en las seis dimensiones.
| Dimensión | Nivel | Denominación | Por qué tiene este nivel |
|---|---|---|---|
| 1. Estrategia y liderazgo | 1 | Inicial | Sin plan de TI, presupuesto ni reglas. Las decisiones son reactivas y las toma el dueño. |
| 2. Procesos y operaciones | 1 | Inicial | El papel en el taller rompe el flujo digital y el inventario se maneja sin conexión con las ventas. |
| 3. Tecnología e infraestructura | 1 | Inicial | Herramientas aisladas (CutList y SQLite en una sola PC), sin red en taller y almacén, sin copias de seguridad. |
| 4. Personas y cultura | 1 | Inicial | Se depende del conocimiento de unas pocas personas («héroes») y no se usan herramientas digitales en el taller. |
| 5. Datos y analítica | 1 | Inicial | Datos aislados, sin códigos maestros ni control de versiones, y sin registro de mermas ni indicadores. |
| 6. Experiencia y servicios | 1 | Inicial | WhatsApp y Yape personal sin cotización estándar, sin seguimiento del pedido y sin acta de conformidad. |
Índice global de madurez digital actual: 1.00 / 5.00 (Nivel 1, Inicial, en todas las dimensiones).
Conclusión del diagnóstico
FerZur S.A.C. está en el Nivel 1 (Inicial) en madurez de procesos (CMMI), madurez digital y gestión de datos. La empresa ya usa algunas herramientas en el mostrador (CutList Optimizer y SQLite) y medios de contacto cotidianos (WhatsApp, Yape y Plin). Pero no hay conexión entre sistemas, ni copias de seguridad, ni formas estándar de registrar la información, ni registros que se puedan auditar. Por eso no se puede considerar que esté en un nivel gestionado.
10. Evidencias del Proyecto
Registro fotográfico y capturas de validación correspondientes al estudio de campo en FerZur S.A.C.
 ✓ Registro fotográfico
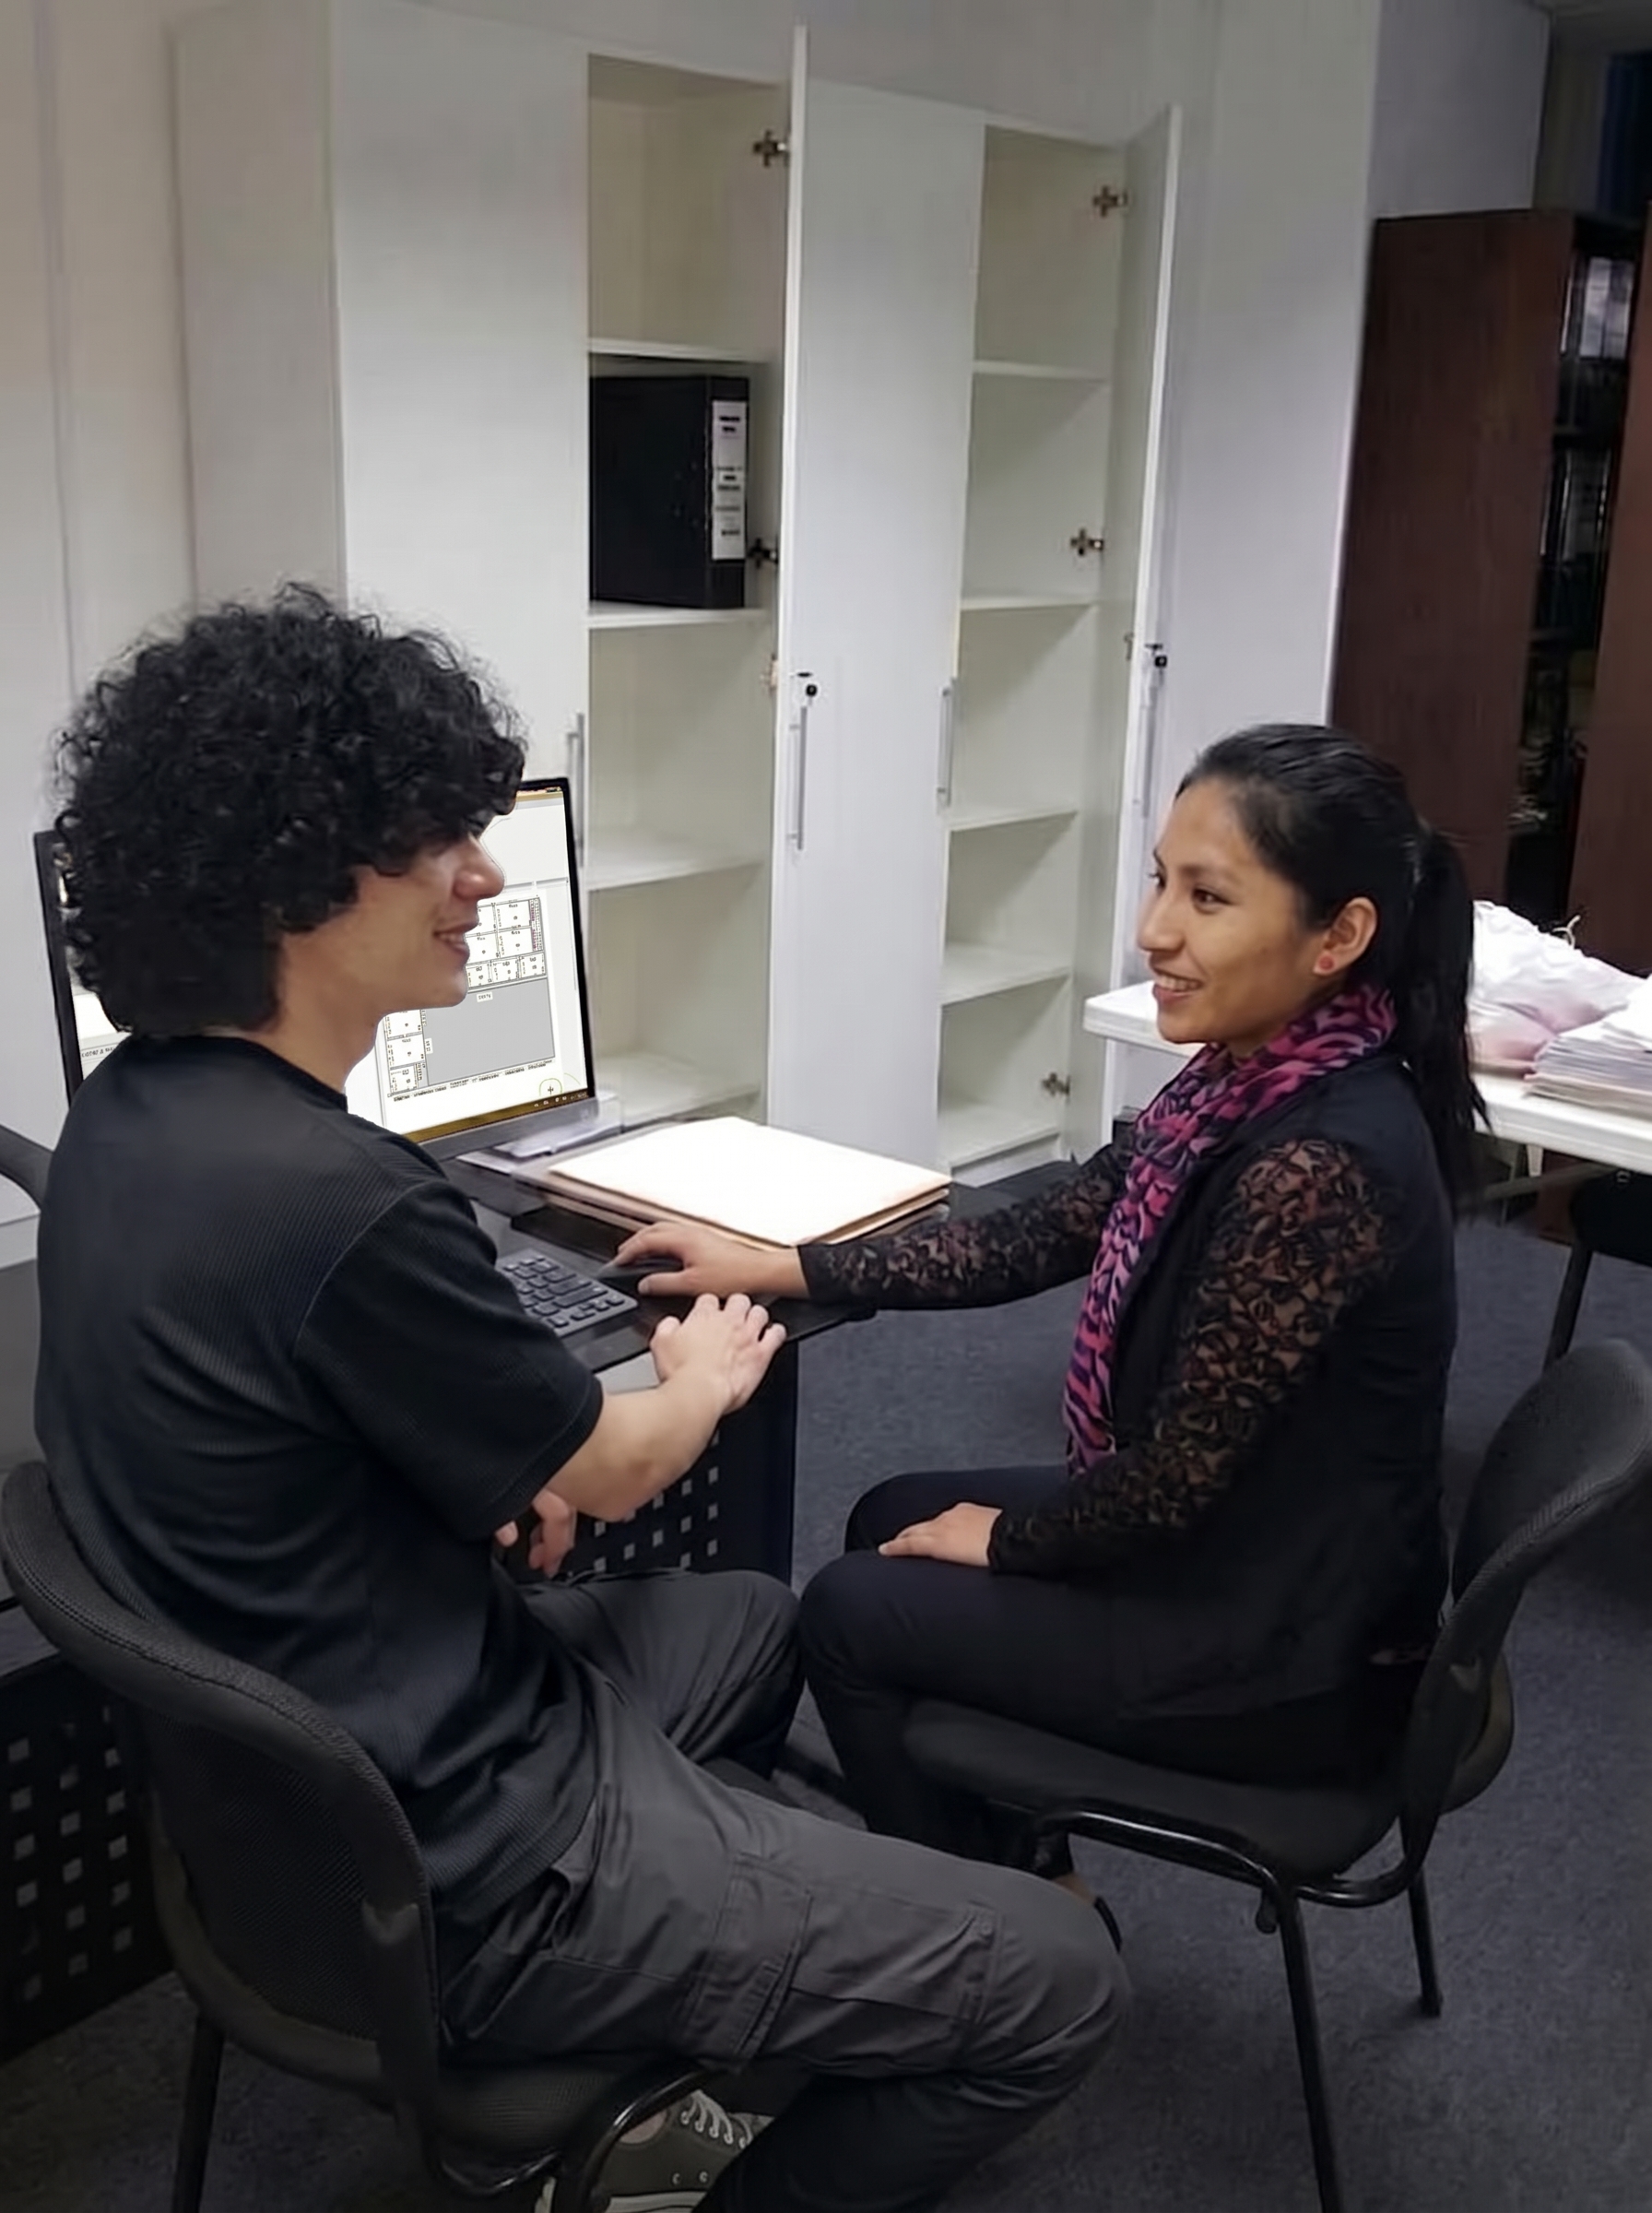
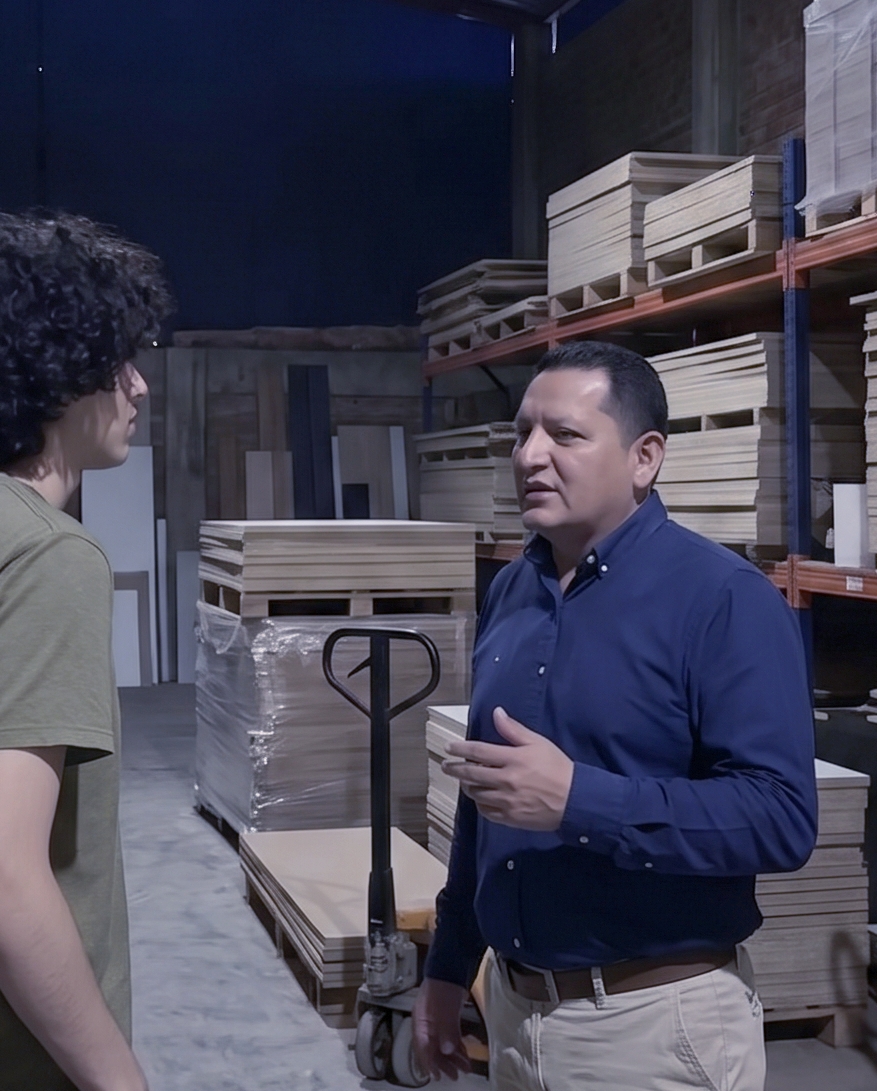
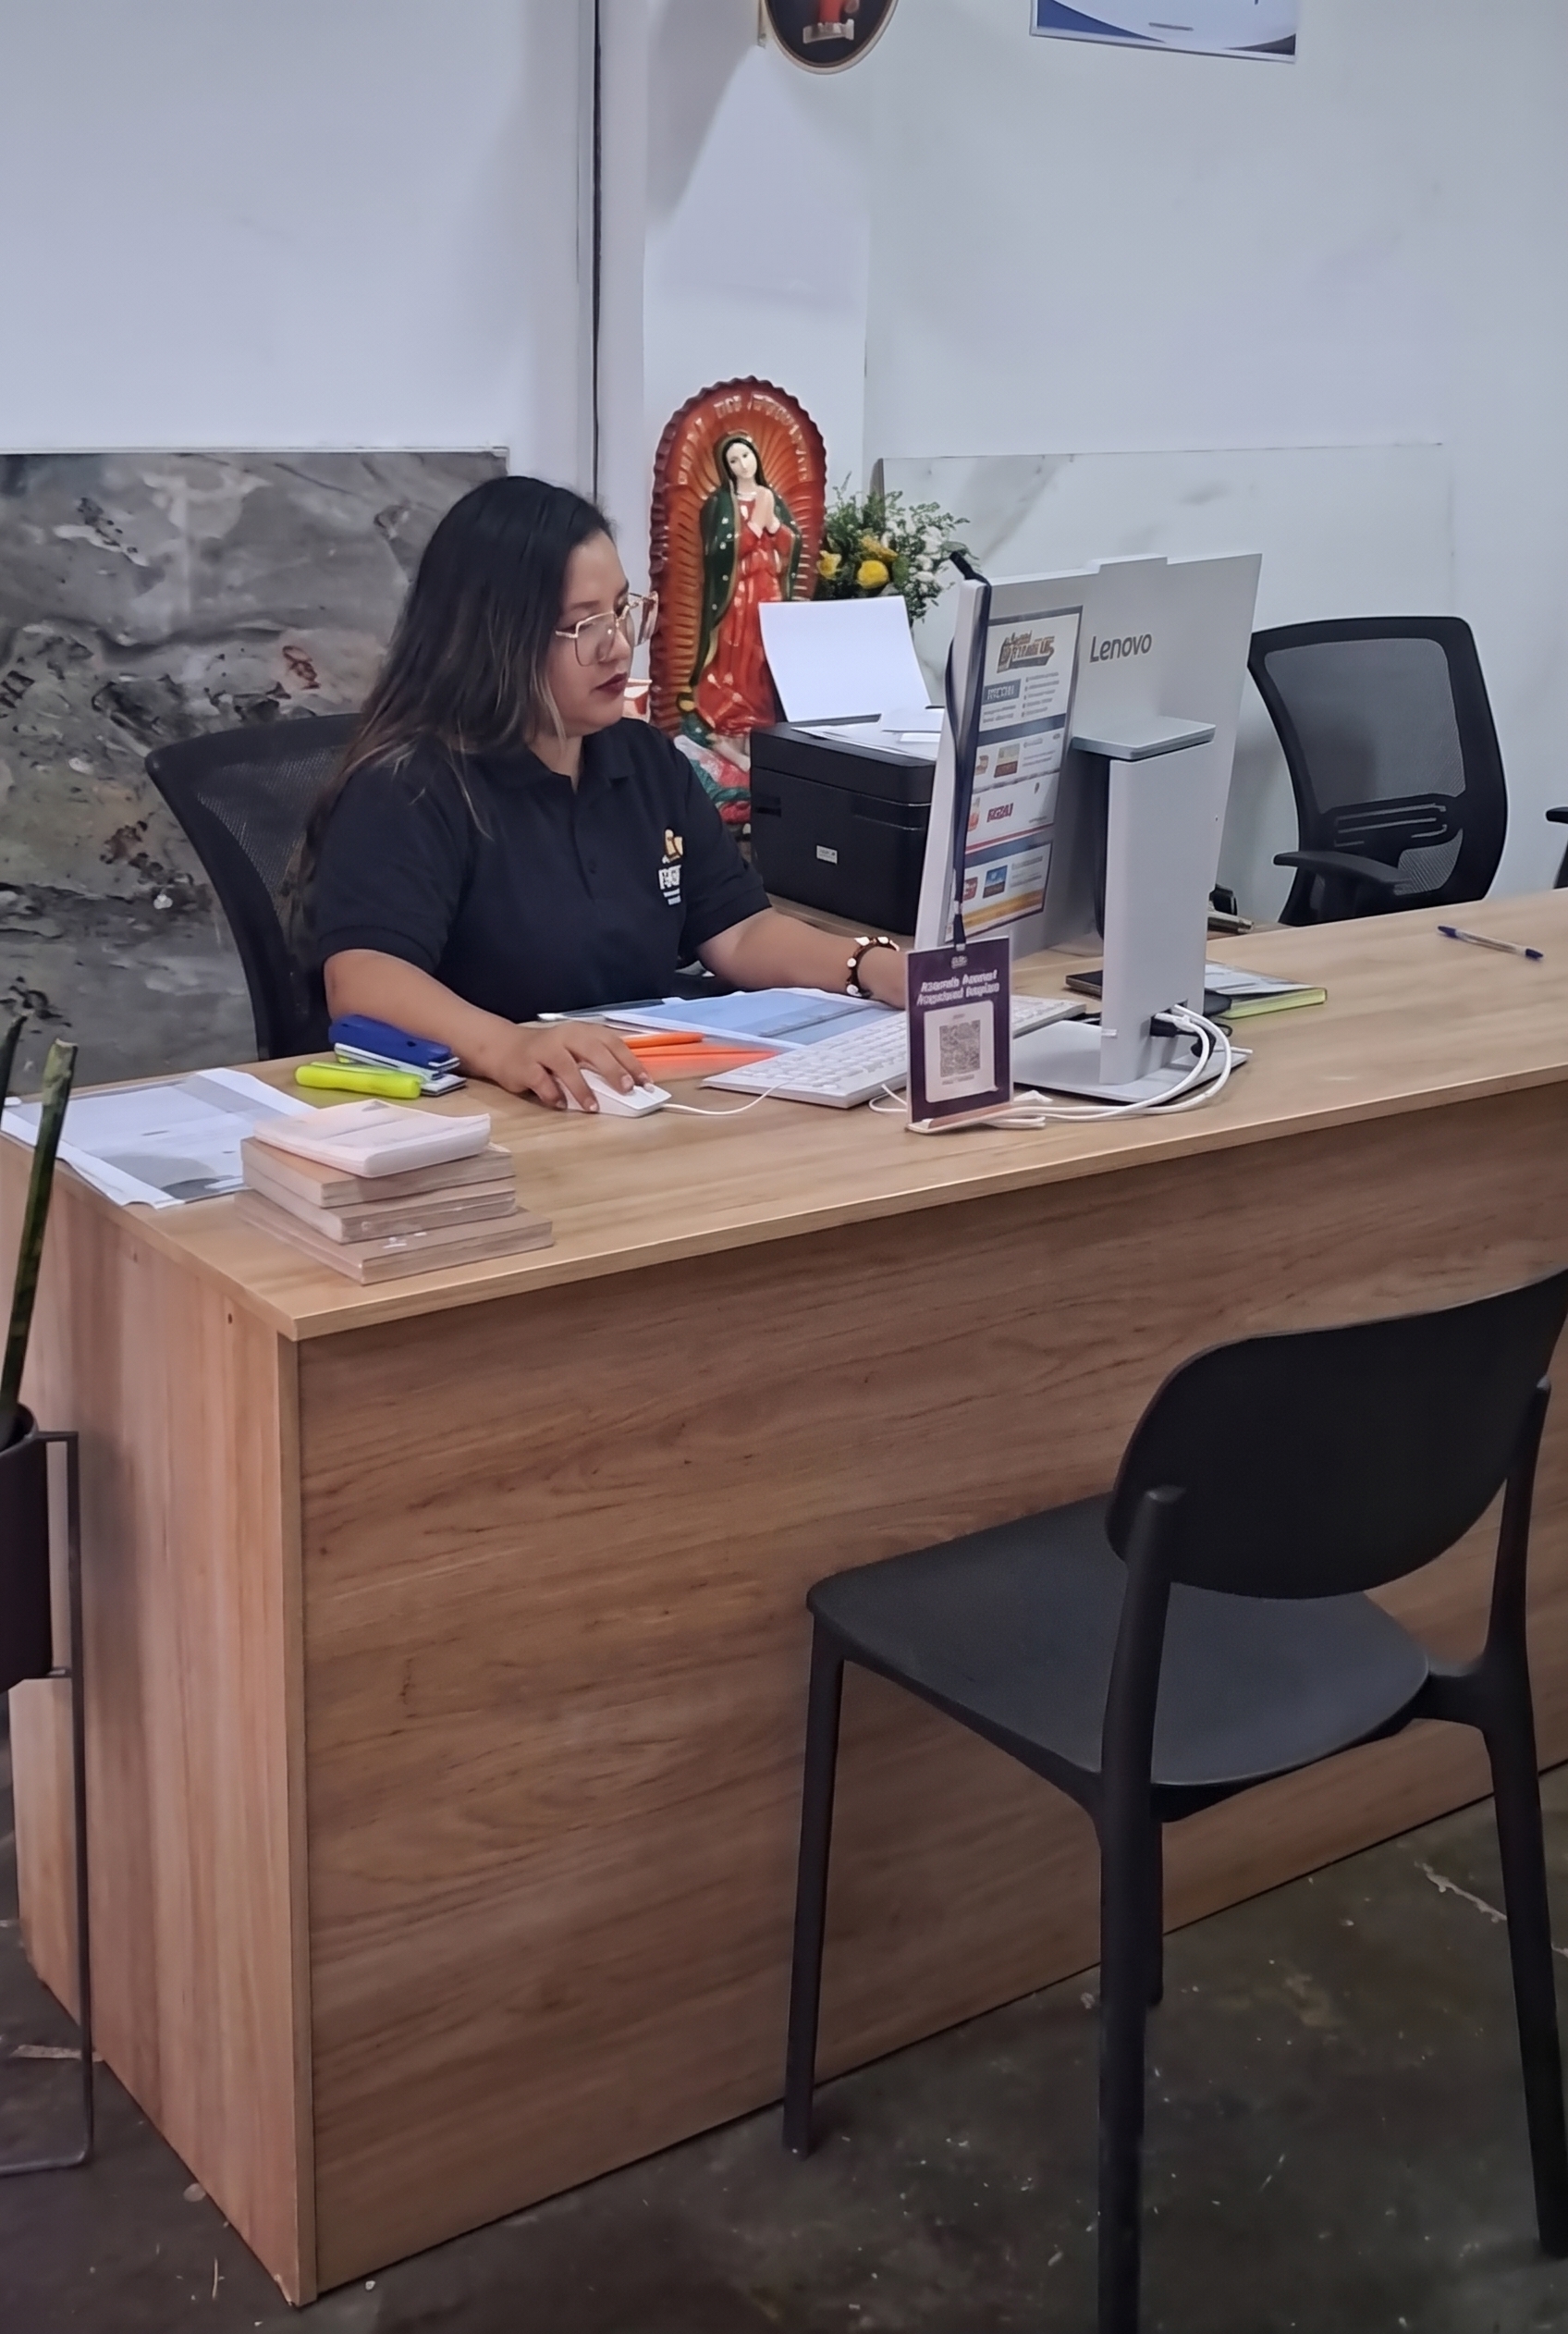
1. Levantamiento de información y entrevista inicial
Reunión con el personal de ventas y administración de FerZur S.A.C.
Ver guía de entrevista (24 preguntas)↓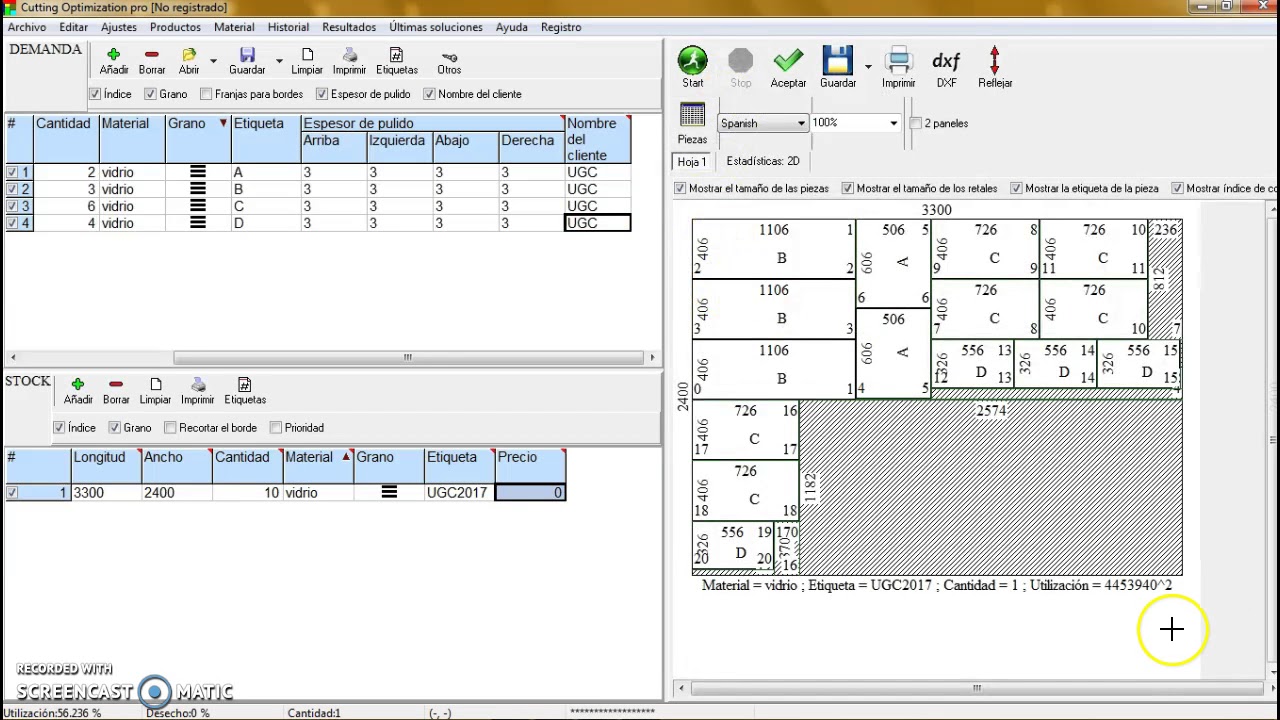 ✓ Registro fotográfico
2. Operación con CutList Optimizer y registro local
Captura del flujo actual de registro manual de piezas y optimización.
 ✓ Registro fotográfico
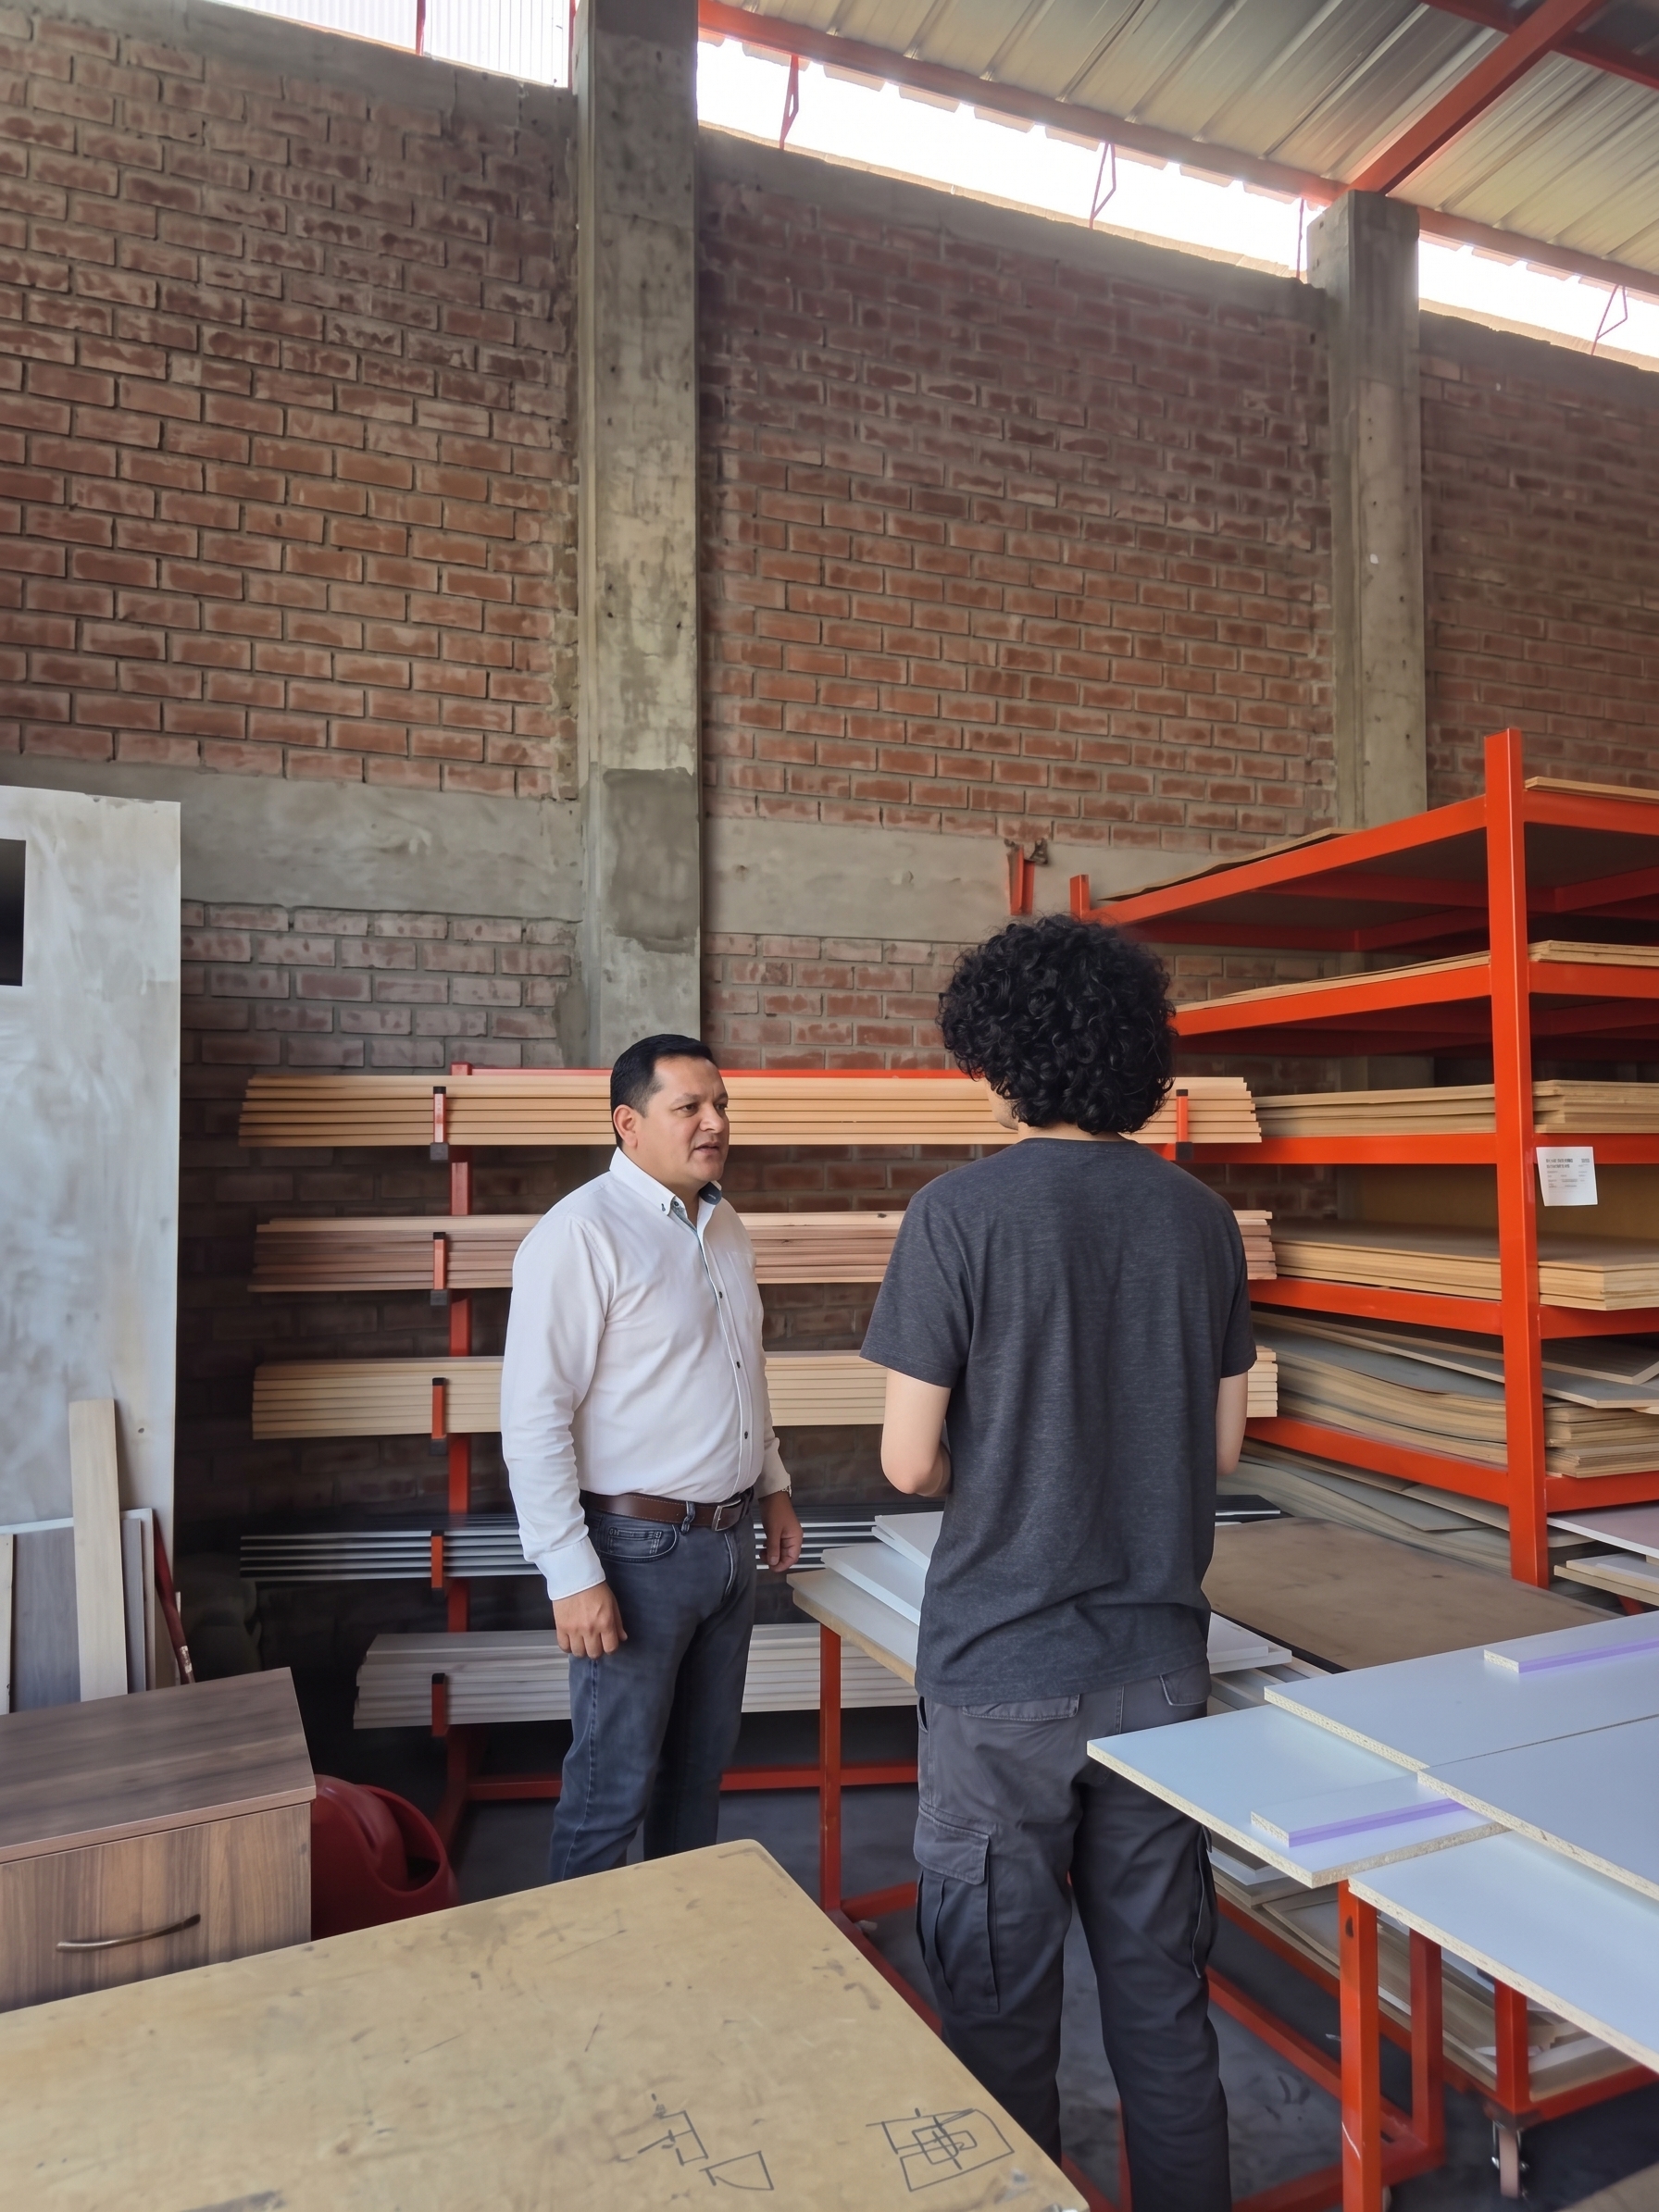
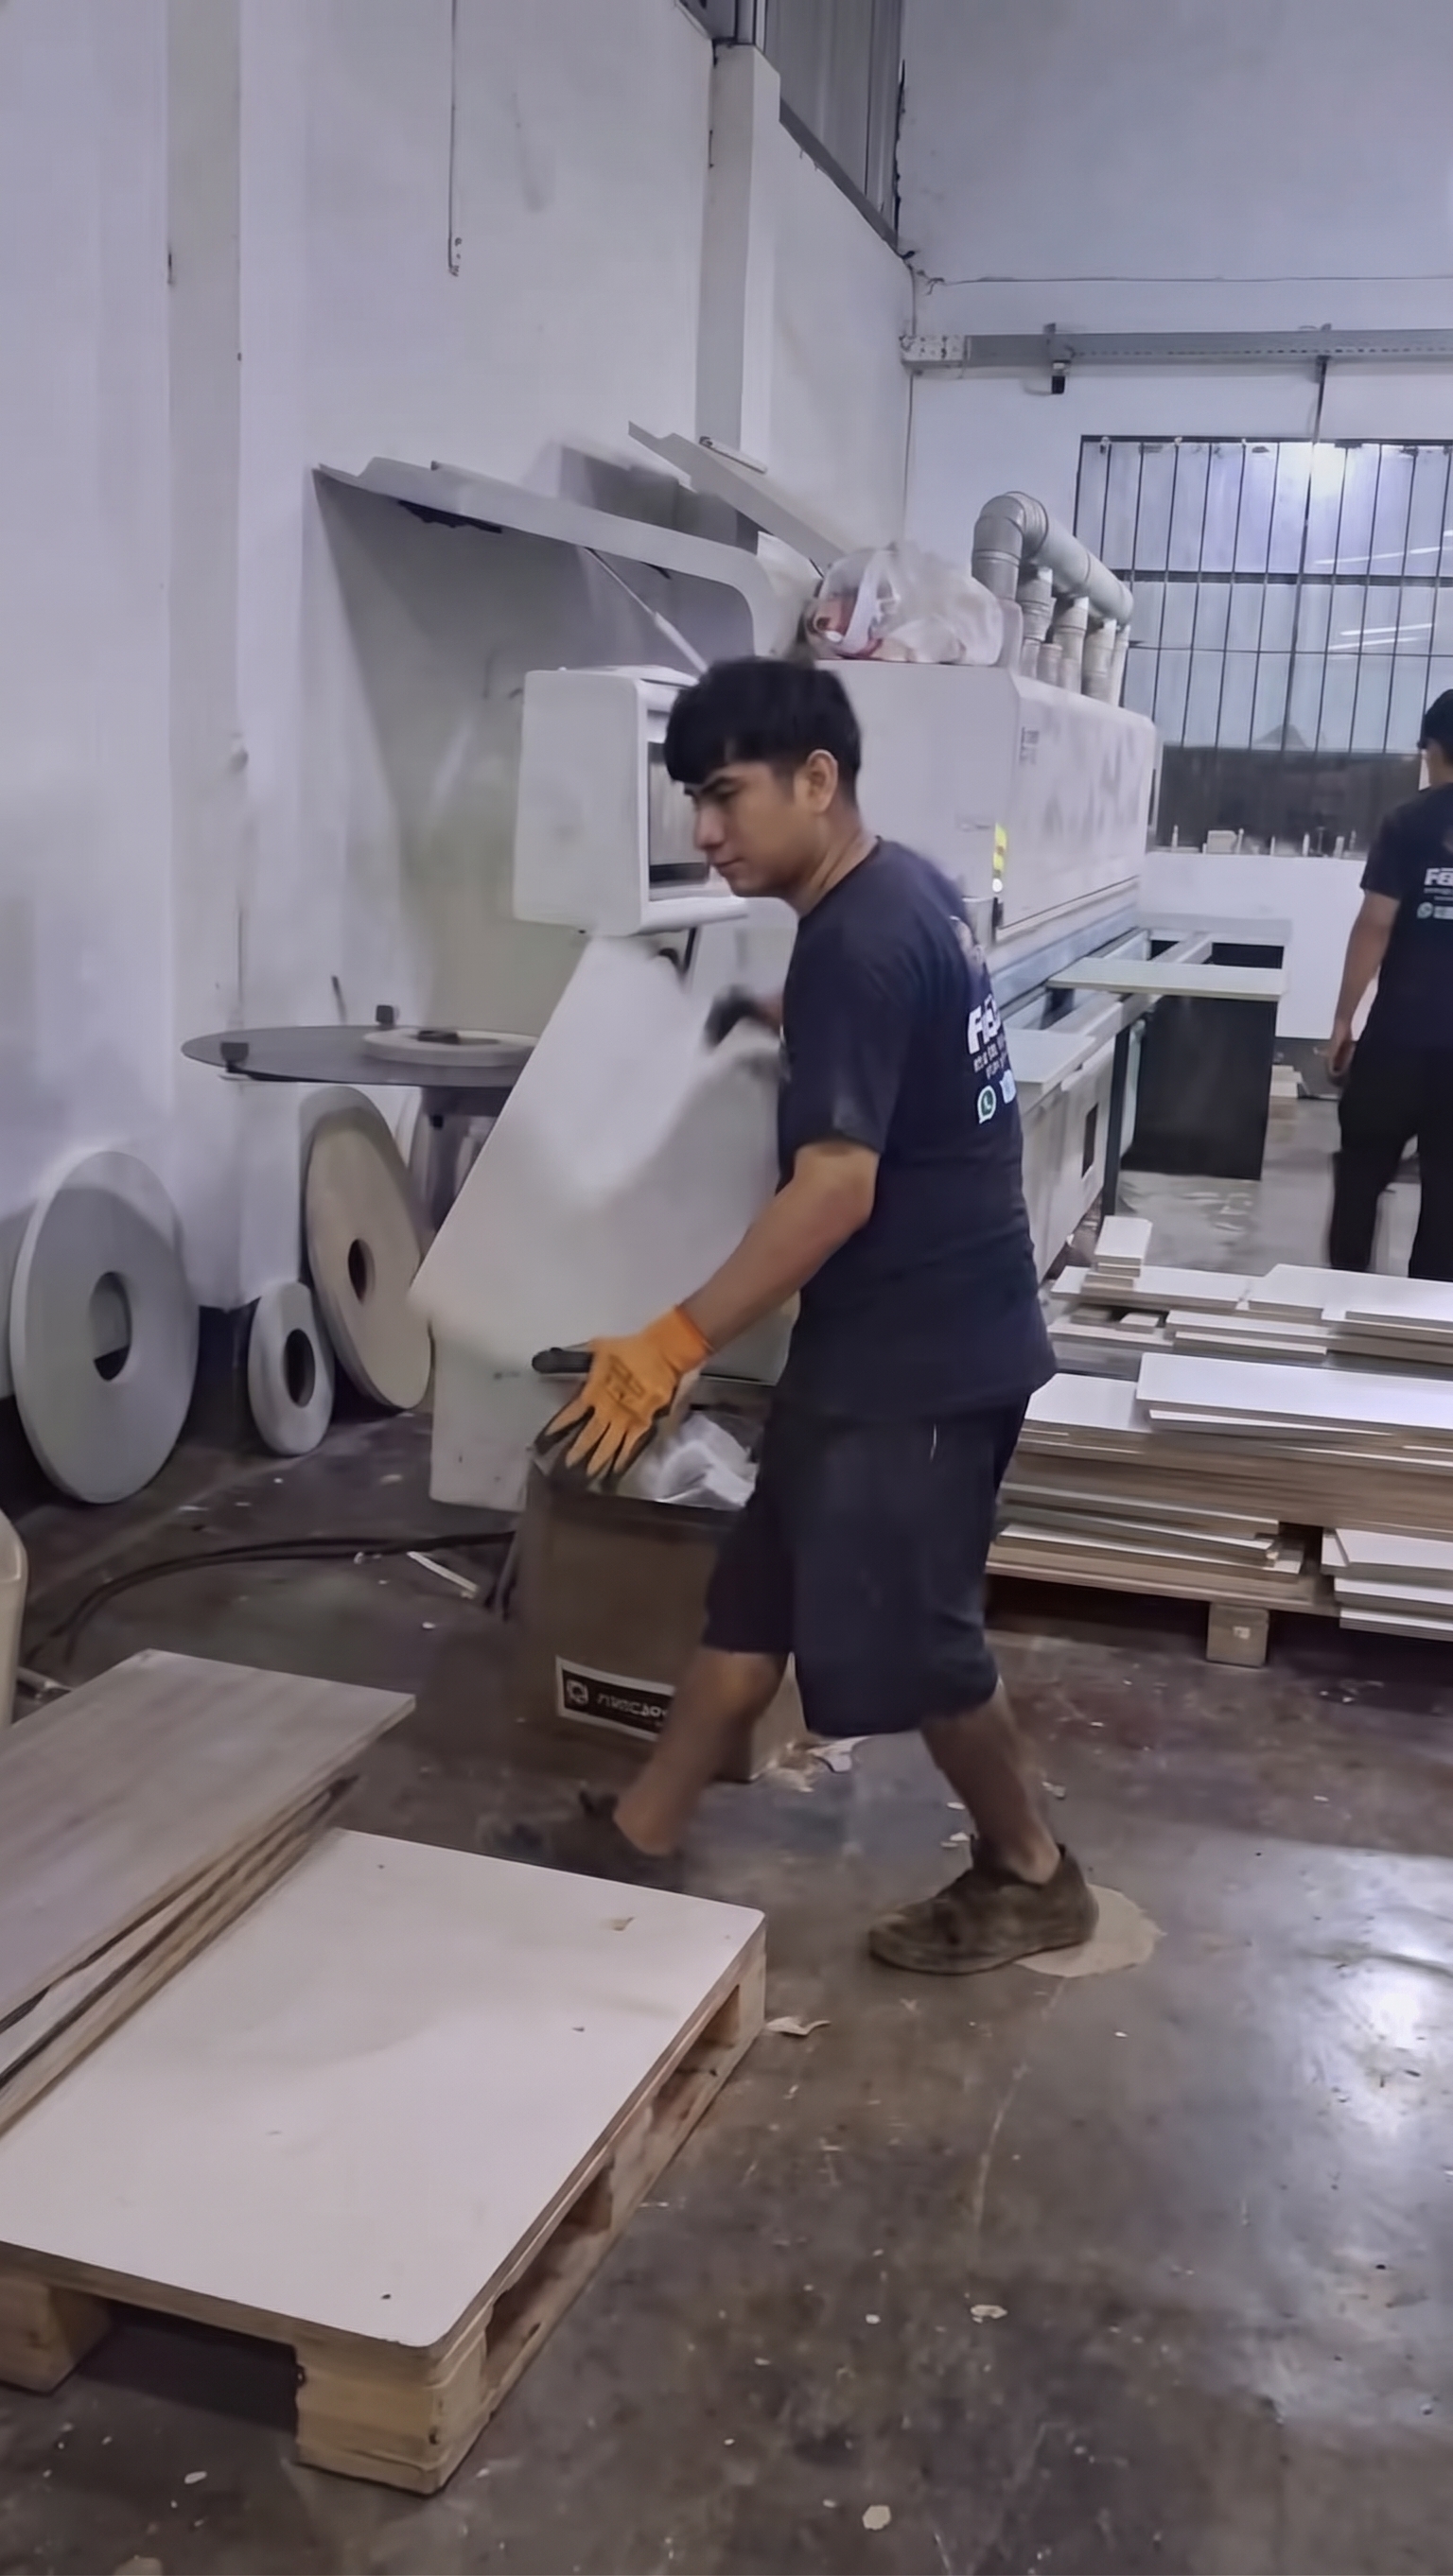
3. Taller, seccionadora y área de producción
Área física de corte de melamina y colocación de tapacantos.
 ✓ Registro fotográfico
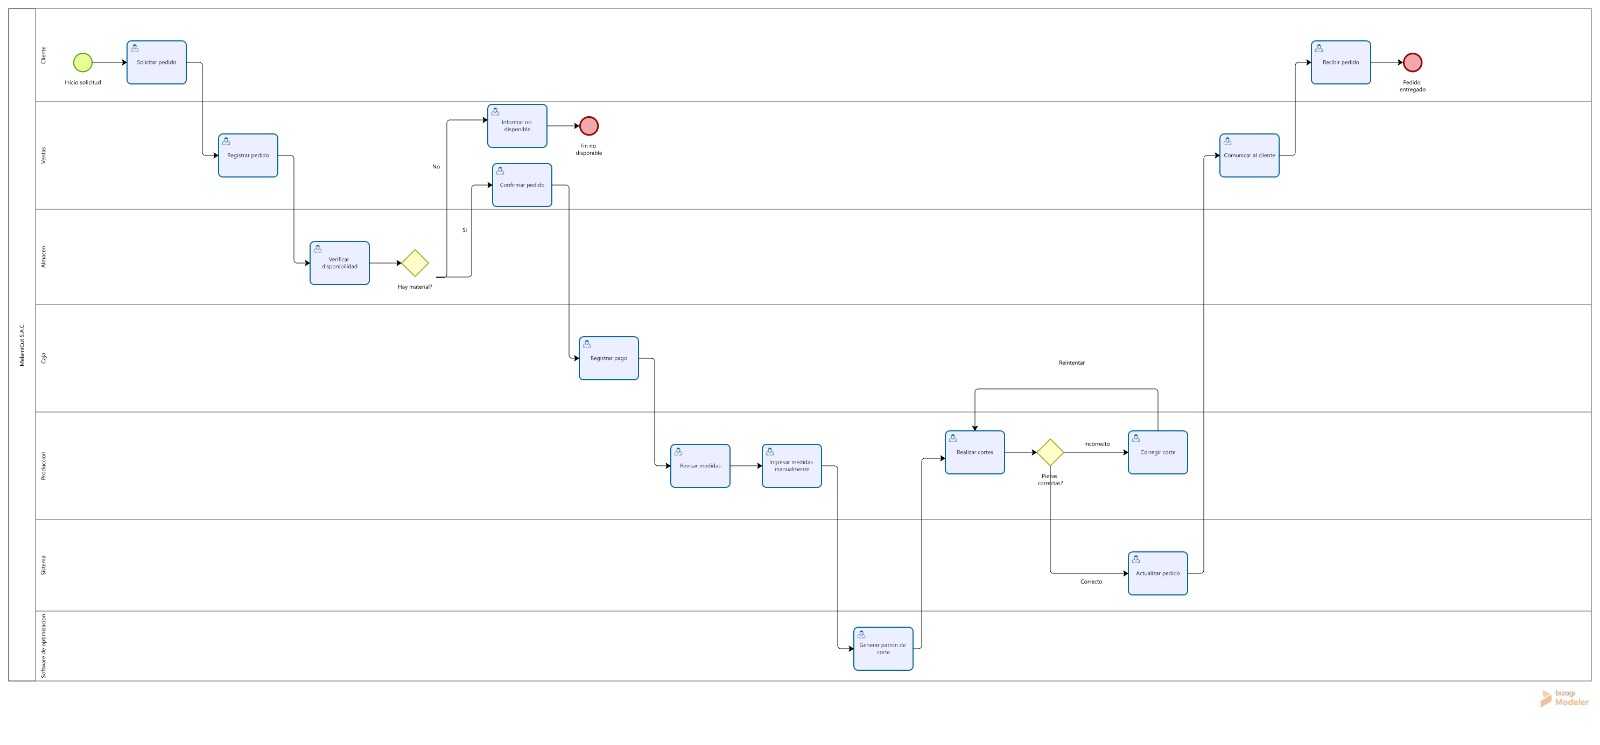
4. Modelamiento de procesos en Bizagi Modeler
Sesión de diagramación y validación de los modelos As-Is y To-Be.
 ✓ Registro fotográfico
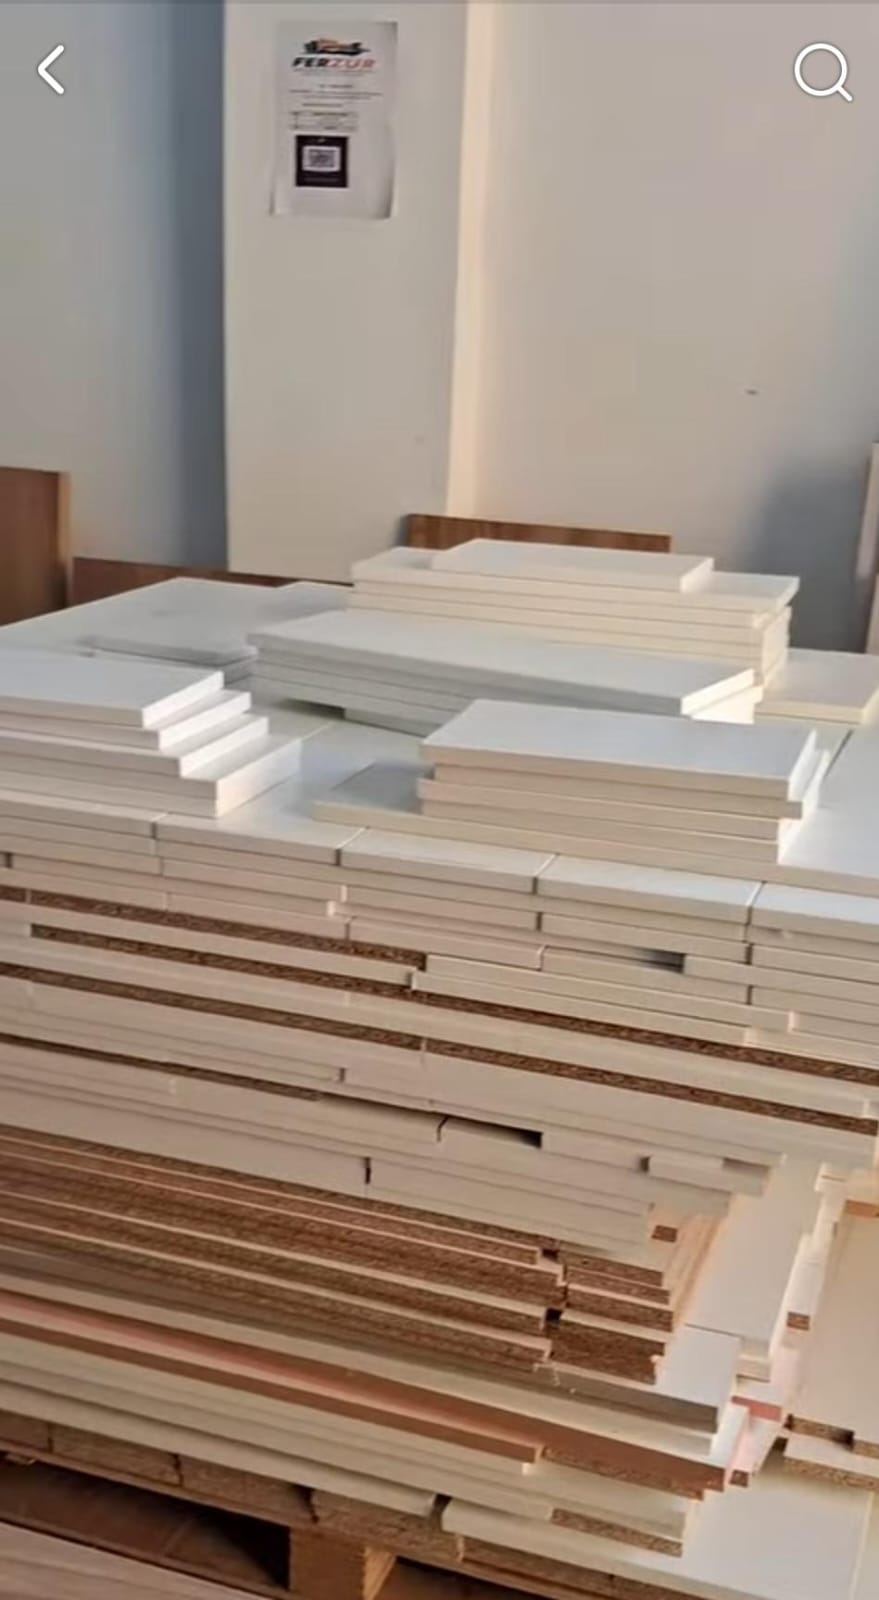
5. Almacén de tableros y disposición física
Inspección de las condiciones de almacenamiento, identificación y estiba de tableros de melamina.
 ✓ Registro fotográfico
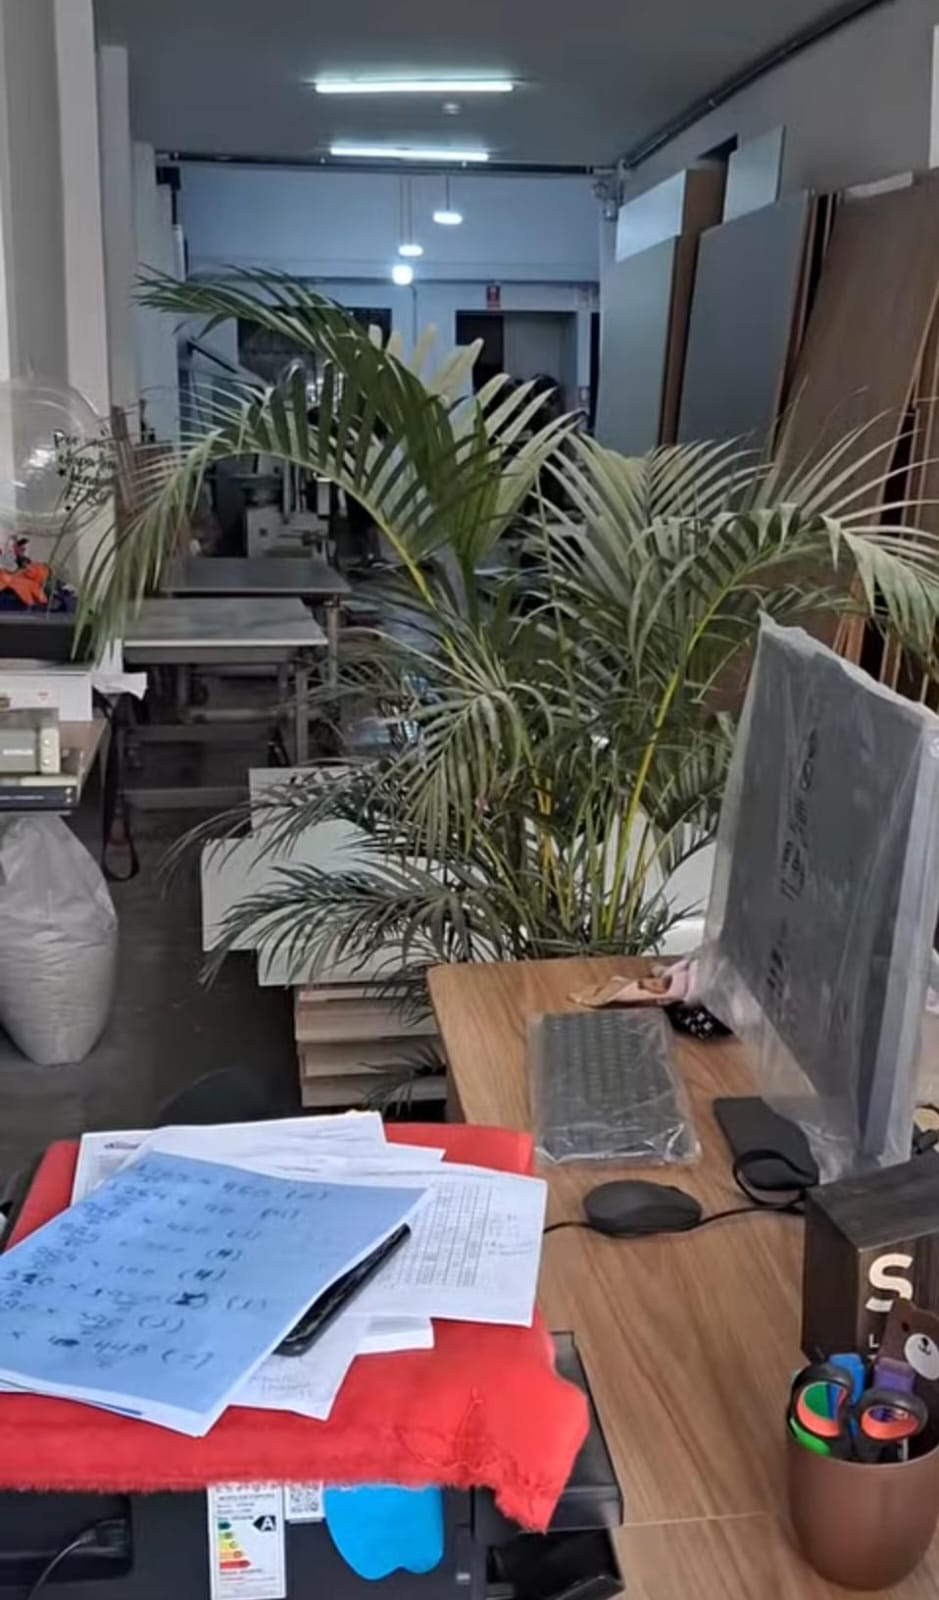
6. Proceso de corte y verificación de despiece
Supervisión del corte en seccionadora y seguimiento del avance con plano físico en mano.
 ✓ Registro fotográfico
7. Acopio de piezas cortadas y empaque para despacho
Zona de retazos y pedidos terminados agrupados previo a la entrega al cliente.
Evidencias adicionales
Entrevista del Proceso — FerZur S.A.C.
Cuestionario estructurado de levantamiento y validación
- 01.¿Cómo se distribuyen actualmente las responsabilidades operativas entre las áreas de ventas, caja, almacén y taller de corte?
- 02.Desde que un cliente llega con su proyecto hasta que recibe el material cortado, ¿cuáles son los pasos que sigue actualmente el pedido?
- 03.Cuando un cliente solicita cortes personalizados, ¿dónde y cómo se registran las dimensiones, el grosor, el tipo de tablero y los requerimientos de tapacanto?
- 04.¿Cuántas personas o equipos pueden registrar o modificar pedidos simultáneamente?
- 05.Si un cliente solicita modificar las medidas o características de sus piezas después de haber registrado el pedido, ¿cómo se gestiona actualmente el cambio y qué problemas puede ocasionar?
- 06.¿Cómo verifica el personal que existe stock físico de las planchas de melamina necesarias antes de cobrar o procesar un pedido?
- 07.¿Qué sucede cuando una plancha requerida no está disponible o presenta algún defecto al momento de realizar el corte?
- 08.¿En qué momento interviene el área de caja y qué documento, comprobante o autorización indica al personal de producción que puede iniciar el trabajo?
- 09.¿Cómo recibe actualmente el encargado de producción las medidas y especificaciones de las piezas que debe cortar?
- 10.¿Cómo se realiza el ingreso de las dimensiones de las piezas en el software CutList Optimizer?
- 11.¿Cuánto tiempo y esfuerzo requiere transcribir manualmente los datos de cada pedido al software de optimización?
- 12.¿Con qué frecuencia se producen errores al transcribir las medidas y qué consecuencias generan en el desperdicio de material, el tiempo de trabajo o la necesidad de repetir cortes?
- 13.¿Cómo se realiza actualmente la revisión de calidad de las piezas antes de empaquetarlas o entregarlas al cliente?
- 14.Si una pieza se corta incorrectamente, ¿cómo se registra el incidente y cómo se gestiona su reposición?
- 15.Si un cliente consulta sobre el estado de su pedido, ¿cómo determina el personal en qué etapa se encuentra, por ejemplo, pendiente, en optimización, en corte o terminado?
- 16.¿Cómo se informa al área de atención o ventas que un pedido ya terminó de ser cortado y está listo para ser entregado al cliente?
- 17.¿Qué comprobante o constancia se utiliza actualmente para confirmar que el cliente recibió su pedido completo y conforme?
- 18.La base de datos actual funciona en una computadora principal. ¿Qué limitaciones o riesgos representa para el negocio depender de un único equipo?
- 19.¿Qué procedimiento se sigue si la computadora principal presenta una falla, se daña o deja de estar disponible?
- 20.¿Con qué frecuencia se realizan copias de seguridad de la base de datos y dónde se almacenan actualmente?
- 21.¿Qué información considera más importante conservar y consultar para poder hacer seguimiento a un pedido desde su registro hasta su entrega?
- 22.¿Qué problemas o retrasos se presentan con mayor frecuencia durante todo el proceso de venta, corte y entrega de los pedidos?
- 23.¿Qué actividades del proceso considera que actualmente requieren más tiempo o trabajo manual?
- 24.¿Qué información le gustaría poder consultar de manera inmediata y que actualmente resulta difícil de obtener?